Advanced Manufacturing Techniques
Troubleshooting Warping and Distortion in Sheet Metal Fabrication Processes
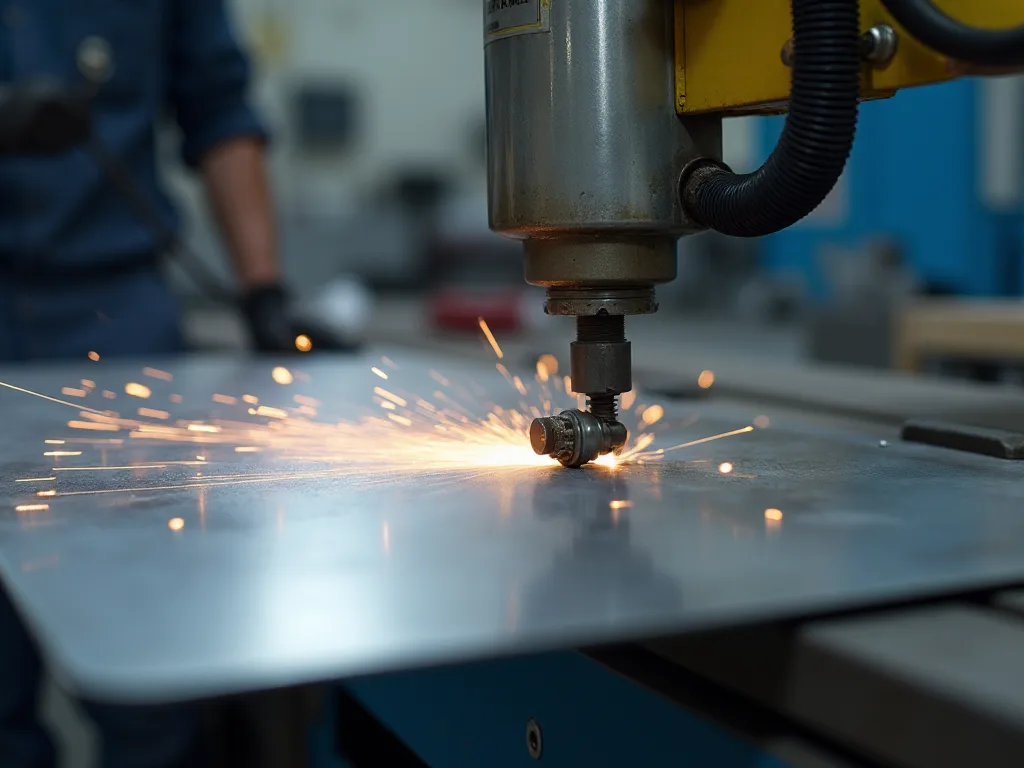
Table of Contents
Comprensión de lavado y la distorsión en la fabricación de chapa de metal
El calentamiento y la distorsión representan algunos de los desafíos más persistentes en la fabricación de chapa metálica, afectando la calidad de los productos, la precisión dimensional y la eficiencia de fabricación en todas las industrias. Estas deformaciones pueden comprometer la integridad estructural de los componentes, provocar problemas de montaje y producir costosos reequilibros o residuos materiales. Entender las causas fundamentales de estas cuestiones y aplicar estrategias eficaces de prevención y corrección es esencial para los fabricantes que buscan mantener estándares de alta calidad y procesos de producción competitivos.
El calentamiento, que es la distorsión o desviación de una superficie plana y plana, puede comprometer no sólo el atractivo estético de un producto acabado, sino también su integridad estructural y funcionalidad. Esta curvatura no deseada o retorcido a menudo conduce a una retracción costosa, retrasos de proyecto y desperdicio material. Ya sea que trabaje con aluminio de calibre fino, conjuntos de acero inoxidable o componentes de acero suave, los principios y técnicas descritos en esta guía integral le ayudarán a lograr resultados superiores.
La Física Detrás de la Hoja de Metal Warping
Ciclos de expansión térmica y de tracción
El calentamiento en la soldadura de chapa no es accidental — es física predecible. Cuando una soldadura calienta el metal, se expande. Cuando se enfría, se contrae. El metal alrededor de su cucharrón de soldadura se expande rápidamente a medida que las temperaturas se elevan más allá de 2.500 °F. Luego, tan pronto como avanza, esa misma zona se enfría y se contrata.
Cuando el metal se calienta comienza a expandirse, cuando esta expansión es local hace que la parte comience a doblarse. El metal de refrigeración circundante actúa como una limitación, evitando que la sección calentada se expanda libremente. Como el soldadura se enfría y los contratos de metal, el enfriamiento desigual conduce a una distorsión del panel, a menudo resulta en una curva o curva notable.
Formación de estrés residual
Se ha desarrollado un modelo de elemento finito para predecir las tensiones residuales generadas en soldaduras durante la fabricación. La historia térmica de la pieza de soldadura se calcula utilizando un modelo de flujo de calor tridimensional que sirve como entrada para la computación de tensiones. Se encuentran las tensiones longitudinales tan altas como el estrés de rendimiento, y las tensiones transversales se encuentran casi la mitad de las tensiones longitudinales.
Durante procesos como soldadura, corte de plasma o corte láser, se aplica calor intenso a un área localizada. Este área se expande rápidamente, mientras que el metal enfriador circundante resiste esta expansión, creando estrés compresivo. A medida que el área calentada se enfría y contrae, se tira del material circundante, introduciendo tensiones de tracción que en última instancia causan la hoja a warp o heckle.
Un ejemplo de soldadura implica calefacción y refrigeración de metal que es una combinación de expansión térmica, contracción y gradientes de temperatura. Después de un ciclo completo de calefacción y refrigeración, el metal se deja con estrés residual alrededor de la soldadura. Estas tensiones residuales permanecen bloqueadas en el material incluso después de que regrese a la temperatura ambiente, creando fuerzas internas que pueden manifestarse como distorsión visible.
Propiedades materiales y comportamiento térmico
En el corazón de cada metal son dos rasgos importantes: conductividad térmica y expansión térmica. Juntos, determinan cómo un material reacciona al calor de soldadura. Diferentes materiales exhiben personalidades térmicas muy diferentes que impactan directamente su susceptibilidad a la manipulación.
Los metales de calibre grueso, especialmente aluminio y acero inoxidable, tienen un mayor riesgo. El aluminio tiene una alta tasa de expansión térmica, lo que significa que crece y se contrae más con la exposición al calor. El acero inoxidable, mientras que más rígido, también mantiene el calor más largo, aumentando la probabilidad de enfriamiento desigual. Cuanto más del material, menos integridad estructural tiene que resistir estos cambios.
La soldadura de chapa metálica requiere una gestión precisa de energía porque los materiales delgados tienen una masa térmica baja. El calor se disipa rápidamente a través del material circundante, pero la zona de soldadura en sí puede sobrecalentarse en milisegundos. Esto crea un difícil equilibrio entre lograr una penetración adecuada y evitar el exceso de calor que compromete el material base.
Causas primarias de lavado en la fabricación de chapa de metal
Distorsión inducida por soldadura
La magnitud de este efecto de calentamiento se ve influenciada por una variedad de factores, incluyendo el espesor del metal de la hoja, la intensidad del calor de soldadura, la velocidad de soldadura y el apego o soporte proporcionado durante el proceso. Materiales de corte, insumos de calor más altos y acolchado inadecuado pueden exacerbar el problema de la guerrillería, lo que lo convierte en un verdadero desafío para incluso los más experimentados.
Ejecutar una sola cuenta desde el principio hasta terminar en un largo borde prácticamente garantiza la distorsión. Al viajar por la articulación, el calor se acumula por delante de su arco. La temperatura del metal sigue aumentando, aumenta la expansión, y al llegar al final, usted ha creado un desastre inclinado y retorcido. Esta acumulación de calor acumulativo es uno de los errores más comunes en la soldadura de chapa metálica.
La mayor distorsión no es causada por un error. Una serie de ligeros desequilibrios térmicos lo provoca. La clave no está luchando movimiento al final, sino controlando cómo el metal se mueve desde el principio. Un panel puede mover sólo 0.15–0.25mm con cada paso de soldadura, pero después de 10 pases, usted está sosteniendo un problema de 2–3 mm.
Consideraciones de la zona afectada por el calor
La entrada de calor lo determina todo. Cuanto más calor bombee en material delgado, más ancho se convierte la zona afectada. La zona afectada por el calor (HAZ) se extiende más allá de la carga de soldadura visible, creando una región donde la microestructura del material y las propiedades mecánicas han sido alteradas por la exposición térmica.
Por ejemplo, el corte de soldadura o láser genera calor concentrado en un área específica. A medida que esa zona se expande y luego se enfría, el metal de refrigeración circundante resiste el cambio, lo que conduce a la tensión y la posible distorsión. Entender y controlar el tamaño de la zona afectada por el calor es crucial para minimizar la distorsión en el trabajo de fabricación de precisión.
Estrés mecánico y manipulación inadecuada
Otro factor importante es el estrés mecánico, que puede ser inducido por manipulación inadecuada, como levantar una hoja grande de un rincón, o por acolchado desigual durante la fabricación. Manejo y almacenamiento indebido de componentes de chapa también puede contribuir a la manipulación y deformación. Desmanejo del metal, como la caída o la curva, puede introducir fuerzas externas que distorsionan la forma del componente. Además, almacenar el metal en zonas insondables
Incluso las prácticas de manipulación o apilación deficientes pueden causar agilización si el material no es compatible correctamente. Esto es particularmente problemático con hojas grandes y delgadas que pueden aflojar bajo su propio peso cuando no se soporta adecuadamente durante el almacenamiento o el transporte.
Destacados internos y residuales
Por último, hay estrés interno o residual, que se bloquea en el material durante su proceso de fabricación. Mientras que todas las chapas metálicas tienen cierto grado de estrés interno, las chapas de mayor calidad, como nuestro acero inoxidable cepillado de primera calidad, se fabrican con procesos avanzados diseñados para minimizar estas tensiones inherentes, proporcionando una base más estable y previsible para su trabajo.
Algunas estructuras y asambleas fabricadas pueden distorsionar a la temperatura galvanizante como resultado de aliviar las tensiones inducidas durante la producción de acero y en operaciones de fabricación subsiguientes. En general, el potencial de extinción/distorsión puede reducirse considerablemente mediante medidas de diseño y producción para evitar altas tensiones internas.
Características de lavado de material-específico
Metal de hoja de aluminio
El aluminio presenta desafíos únicos en la fabricación de chapa de metal debido a su alta conductividad térmica y coeficiente de expansión. El material conduce calor aproximadamente tres veces más rápido que el acero, lo que significa que la zona afectada por el calor se propaga más rápidamente durante las operaciones de soldadura. Esta distribución rápida de calor puede ser en realidad ventajosa en algunas situaciones, ya que reduce el gradiente de temperatura entre la zona de soldadura y el material circundante.
Sin embargo, el alto coeficiente de expansión térmica de aluminio significa que crece y se contrae significativamente más que el acero durante ciclos de calefacción y refrigeración. Esta característica hace que el aluminio sea particularmente propenso a la distorsión cuando se somete a calefacción localizada. Los fabricantes de aluminio deben utilizar insumos de calor más bajos, velocidades de viaje más rápidas y estrategias de fijación más agresivas en comparación con la fabricación de acero.
Las láminas de aluminio de calibre grueso (bajo 3 mm) son especialmente susceptibles a la manipulación y requieren técnicas especializadas como soldadura pulsada, barras de respaldo y hundimiento de calor estratégico para mantener la estabilidad dimensional. El punto de fusión relativamente bajo del material también significa que el quemador es una preocupación constante al trabajar con secciones finas.
Fabricación de acero inoxidable
El acero inoxidable exhibe menor conductividad térmica que tanto de aluminio como de acero suave, que crea zonas de calor concentradas durante la soldadura. Esta mala disipación de calor significa que la zona de soldadura permanece caliente más tiempo, aumentando el riesgo de distorsión. El material también tiene un coeficiente de expansión térmica más alto que el acero suave, que agrava el desafío de la comercialización.
Los aceros inoxidables autósticos (300 series) son especialmente propensos a la distorsión debido a su alta expansión térmica y una combinación de baja conductividad térmica. Estos materiales requieren una cuidadosa gestión del calor, incluyendo ajustes de menor amperaje, velocidades de viaje más rápidas y tiempo de enfriamiento adecuado entre pases para prevenir la distorsión excesiva.
El contenido de cromo en acero inoxidable también afecta sus características de soldadura. Las calificaciones de cromo más altas tienden a ser más sensibles a la entrada de calor y requieren un control más preciso para evitar el engranaje. Los fabricantes deben equilibrar la necesidad de una penetración adecuada con el riesgo de introducir calor excesivo que conduce a la distorsión.
Acero de la leve y acero al carbono
El acero leve ofrece las características más perdonables para la fabricación de chapa metálica, con conductividad térmica moderada y propiedades de expansión. El comportamiento térmico equilibrado del material hace menos propenso a la manipulación de la placa en comparación con el aluminio o el acero inoxidable, aunque la distorsión sigue siendo una preocupación con los medidores delgados.
Los miembros más distorsionados de las asambleas son los de chapa o placa que es 1⁄4 de espesor o menos el más ligero el calibre del acero, mayor es el riesgo de extinción/distorsión. Incluso con propiedades favorables de acero suave, secciones delgadas requieren una correcta fijación y gestión de calor para mantener la precisión dimensional.
El contenido de carbono afecta la respuesta del material al calor. Los aceros de carbono más altos son más propensos a endurecer en la zona afectada por el calor y pueden desarrollar tensiones residuales que contribuyen a la manipulación de la energía. Los aceros suaves de carbono bajos (bajo carbono del 0,25%) proporcionan la mejor combinación de soldabilidad y resistencia a la distorsión.
Estrategias de prevención: fase de diseño y planificación
Optimización conjunta de diseño
La clave para minimizar el calentamiento comienza con el diseño de la articulación soldada. Al considerar cuidadosamente la configuración conjunta, podemos optimizar la distribución del calor y las tensiones, reduciendo la probabilidad de distorsión. Por ejemplo, seleccionar una articulación de vuelta sobre una articulación de trasero puede ayudar a disipar el calor de forma más uniforme, mientras que una placa de respaldo bien colocada puede proporcionar apoyo y estabilidad adicionales durante el proceso de soldadura.
Para soldaduras de butta, se acortan ambos bordes, manteniendo el ángulo ajustado –idealmente bajo 60 grados– y minimizando la brecha de la raíz. Cuanto más ajustado sea el ajuste, menos calor se necesita para hacer una soldadura fuerte. La preparación adecuada de la articulación reduce el volumen de relleno requerido del metal, que correlaciona directamente a la reducción de la entrada de calor y menor riesgo de distorsión.
La accesibilidad conjunta también juega un papel crucial en el control de la distorsión. Los diseños que permiten soldar de ambos lados permiten una entrada de calor equilibrada, lo que ayuda a las fuerzas de distorsión de contraacto. Soldaduras unilaterales concentran todo el estrés térmico en un lado de la articulación, creando fuerzas asimétricas que sacan la asamblea de la alineación.
Principios de diseño simétricos
Cuando sea posible, use secciones simétricamente enrolladas en preferencia a marcos de ángulo o de canal. Los am-s son preferidos a ángulos o canales. Use partes en una asamblea de igual o casi igual de espesor, especialmente en las articulaciones. Diseños simétricos distribuyen las tensiones térmicas de manera más uniforme, reduciendo la tendencia de los componentes a a warp en direcciones impredecibles.
También hay una opción para hacer una pieza asimétrica en forma simétrica. El haz incontable que vimos antes, por ejemplo, podría haber sido hecho más simétrico al soldar una pieza similar en forma de U al fondo y a la parte superior. Esto podría causar que las tensiones internas en el baño se contrarretrocedan y evitar que la pieza se encargue.
Consideraciones de selección y espesor de materiales
Además de elegir el material adecuado, seleccionar el espesor adecuado del metal de la hoja también es crucial para prevenir el encubrimiento. Los materiales delgados son menos propensos a deformarse bajo calor o estrés en comparación con materiales más delgados. Al considerar cuidadosamente los requisitos de material y grosor del componente, los fabricantes pueden minimizar el riesgo de encubrimientos y garantizar la integridad estructural del producto final.
La medida más eficaz que también es más fácil de hacer en la práctica es simplemente dar el calor a algún lugar. Por eso los miembros más gruesos no tienen tantos problemas con la distorsión de soldadura, simplemente hay suficiente carne en la parte para que el calor sea absorbido adecuadamente sin distorsionar. Sin embargo, sólo porque usted está trabajando en una parte delgada no significa que usted no puede añadir algo de carne a ella.
Colaboración temprana entre los interesados
La mejor prevención es iniciar discusiones entre el diseñador, el fabricante y el galvanizador en una etapa temprana del proceso de diseño para que se puedan incorporar buenas características de diseño. La colaboración temprana asegura que todas las partes entiendan los retos de fabricación y puedan contribuir a diseñar soluciones que reduzcan al mínimo el riesgo de engorde.
La página de guerra anterior se considera en un proyecto, lo más fácil es manejar. Colocación de soldadura, selección conjunta y geometría de parte todos juegan un papel en cómo la distorsión aparece o no. Los diseñadores que entienden cómo las partes se comportan durante la soldadura a menudo pueden evitar la distorsión por completo.
Técnicas de soldadura para el control de distorsión
Gestión de la entrada de calor
Reducir la entrada de calor promedio por ~15% a menudo resulta en una reducción de 30–50% en la distorsión en una hoja de 0.8–2.0mm. No se fija la solución de la guerra más adelante — se lo impide en el gatillo. Controlar la entrada de calor es la estrategia más eficaz para prevenir la manipulación durante las operaciones de soldadura.
Mantenga el calor bajo. Utilizamos soldaduras intermitentes siempre que sea posible, evitando cuentas continuas que concentran el calor. Menos metal de relleno significa menos distorsión. Minimizar el volumen de metal de relleno reduce tanto el aporte total de calor como las fuerzas de encogimiento que se desarrollan como el enfriamiento de soldadura.
La soldadura exitosa depende de controlar tres variables simultáneamente: densidad de potencia, velocidad de viaje y ciclo de servicio. Los fabricantes deben equilibrar estos parámetros para lograr una fusión adecuada al minimizar la zona afectada por el calor y la energía térmica total introducida en la pieza de trabajo.
Saltar técnicas de soldadura y back-Step
Skip welding rompe la articulación en segmentos cortos soldados en una secuencia planeada. En lugar de soldar 24 pulgadas continuamente, se soldaban segmentos de 2 pulgadas con brechas entre ellos, regresando más tarde para llenar los espacios. Este procedimiento de soldadura para paneles grandes permite que cada segmento se enfríe antes de que las áreas adyacentes se calientan.
Mientras tanto, la técnica de soldadura de paso posterior funciona de forma similar pero se mueve hacia atrás a lo largo de la articulación. Soldaste un segmento corto, luego retroceder y soldar el siguiente segmento hacia tu punto de partida. Ambos métodos evitan la acumulación de calor que causa un gran engranaje.
Soldadura de paso atrás. En lugar de moverse continuamente a lo largo de la costura, saltamos hacia adelante y nos soldamos hacia el último punto. Esta técnica distribuye el calor más uniformemente a través de la articulación y evita la acumulación de calor progresiva que ocurre con la soldadura continua.
Secuencias de soldadura escalonadas y equilibradas
La soldadura apilada o atrasada distribuye el calor de forma más uniforme en el material. La secuencia estratégica asegura que el calor se introduce en un patrón que equilibra las tensiones térmicas en lugar de permitir que se acumulan en una dirección.
Use patrones que eviten el calor de la construcción en la misma dirección: ✔ Saltar-aliento (nunca perseguir calor en una línea recta) ... Soldado en segmentos: calor-calor-calor-cool, nunca calor-calor-calor. Este enfoque da a cada sección soldada tiempo para enfriar y estabilizar antes de que las áreas adyacentes se calientan, reduciendo la distorsión acumulativa.
Cuando se combinan, evitan la distorsión en lugar de reaccionar ante ella. Si se ajusta todo, entonces se solda directamente a través, la distorsión encontrará su punto de salida. Si se aferran inteligentemente y se soldan en equilibrio, la distorsión no tiene dirección para escapar.
Estrategia de soldadura de la cubierta
La soldadura adecuada de la taquilla sirve como base para el control de la distorsión en las asambleas de chapa metálicas. Las calcetines deben colocarse estratégicamente para mantener los componentes en alineación, permitiendo el movimiento controlado durante la soldadura final. El tamaño y el espaciado de las soldaduras de la taca deben ser cuidadosamente planificados—demasiados tacks permiten un movimiento excesivo, mientras que demasiados crean restricciones rígidas
Para las costuras largas, las calcetines deben ser colocados trabajando desde el centro hacia los bordes. Esta secuencia permite que la expansión térmica se mueva hacia los extremos en lugar de construir en el medio. Las soldaduras de la cubierta deben ser lo suficientemente pequeñas para ser fácilmente incorporadas en el paso final de la soldadura pero lo suficientemente sustancial para mantener la alineación bajo el estrés térmico.
Esto ayuda a prevenir la warpage en que no estás llevando una larga cuentas y empujando constantemente una región cada vez mayor de calor extremo a través del metal. Las secciones afectadas se expanden ligeramente en las secciones no afectadas, y la refrigeración es razonablemente consistente en todo el metal base.
Consideraciones de soldadura de varios pares
En muchos casos, es mejor utilizar un electrodo grande y hacer menos pases que usar un electrodo más pequeño y hacer múltiples pases. Los efectos de la calefacción, enfriamiento y distorsión resultante son acumulativos, con cada paso corriendo un mayor riesgo de una warpage significativa.
Cuando se pueden realizar múltiples pases, cada paso debe planificarse para contrarrestar la distorsión de los pases anteriores. Alternar la cara de la articulación o usar una secuencia equilibrada ayuda a distribuir las tensiones térmicas de forma más uniforme. Permitir un tiempo de enfriamiento adecuado entre los pases evita la acumulación de calor que amplifica la distorsión con cada soldadura sucesiva.
Soluciones de fijación y cierre
Técnicas de cierre de Clamping adecuado
La fijación y fijación adecuada son esenciales en la guerra contra la manipulación. Al mantener el metal de la hoja en su lugar durante la soldadura, podemos evitar la expansión térmica desigual y la contracción que conduce a la distorsión. Utilizar abrazaderas robustas, jigs y accesorios para mantener la pieza firmemente anclada, y considerar el uso de soldaduras de la taca o soldaduras de mancha para estabilizar aún más la asamblea.
Los pinzas y los jigs ayudan a asegurar las piezas y mantener su forma a lo largo del proceso de fabricación. Sin embargo, la estrategia de fijación debe ser cuidadosamente considerada para evitar crear nuevos problemas mientras se resuelven problemas de distorsión.
Una fijación no es una restricción — es una guía. Debe dirigir cómo el metal se mueve, no suprimir el movimiento por completo. La trampas desechables estrés y causa warpage más tarde; la buena fijación controla la expansión, en lugar de luchar contra él. Una parte perfectamente plana durante la soldadura a menudo warps el momento que se libera. Piso bajo la abrazadera ¢ está en servicio.
Principios de diseño de la estructura
Para el diseño de la fijación, piensa la rigidez primero. Tu dispositivo debe ser más fuerte y más estable que las fuerzas que intentan distorsionar tu pieza de trabajo. Usa la construcción de acero grueso, y asegúrate de que tus superficies de sujeción sean lo suficientemente grandes como para distribuir presión sin crear dentaduras.
Las pinzas de posición cercanas a la unión de soldadura pero no tan cercanas que interfieren con el acceso a la antorcha. La cantidad adecuada de fuerza de sujeción se mantiene firmemente sin aplastar el material delgado, la fuerza de sujeción en las alicates de bloqueo es generalmente suficiente. La superacción puede crear concentraciones de estrés que contribuyen a la distorsión en lugar de prevenirla.
Garantizar la posición rígida para evitar el movimiento bajo estrés térmico · Incorporar funciones de masa térmica o refrigeración en el diseño de la fijación · Permitir una fácil sujeción/sinclamación para mantener la eficiencia en conjuntos multiparto El diseño de la fijación moderna integra características de gestión térmica que ayudan a controlar la distribución del calor durante la soldadura.
Calor Sinks y barras de respaldo
El cobre funciona como una barra de respaldo debido a su excepcional conductividad térmica, absorbe el calor aproximadamente 10 veces más rápido que el acero. Cuando se sujeta una barra de cobre detrás de su soldadura, crea una vía térmica que redirige el calor antes de que pueda recortar el metal circundante.
Los lavabos de calor no detienen la distorsión: disminuyen la concentración de calor, permitiendo que la contracción ocurra más uniformemente. El objetivo es aplanar la curva térmica, no congelar la parte. En una hoja de 1,2–1.6 mm, el uso de una barra de refrigeración puede reducir el borde de 0,5–1,8 mm, dependiendo de la longitud de la costura.
Las barras de respaldo de aluminio proporcionan una solución intermedia entre cobre y acero, ofreciendo una buena conductividad térmica a menor costo. La barra de respaldo debe colocarse lo más cerca posible de la soldadura sin interferir con el proceso de soldadura. Es esencial un contacto adecuado entre la pieza de trabajo y la barra de respaldo, cualquier espacio de aire reduce significativamente la eficacia de la transferencia de calor.
Contra-Fixturing y Pre-Setting
Contra-fixturing. También llamado presetting, esto significa establecer intencionalmente partes fuera de posición antes de soldar, de modo que mientras se acuesta, aterrizan donde se supone que deben. Normalmente toma algún juicio y error, pero es una estrategia eficaz para trabajos repetidos.
Un panel de 700mm × 900mm guerreó constantemente ~2.0mm después de la cuenta final. La introducción de un 0.8mm de reverso-pre-bend dio lugar a una distorsión final de tan solo 0.2–0.4mm — una mejora del 75% sin procesamiento adicional. Esta técnica requiere entender el patrón de distorsión esperado y la introducción deliberadamente de una deformación opuesta que será corregida por el proceso de soldadura.
Las primeras partes pueden requerir experimentación para determinar el ángulo o desplazamiento correcto preestablecido, pero una vez establecido, la técnica proporciona resultados fiables con un coste adicional mínimo.
Técnicas de prevención avanzada
Estrategias de Precalentado
Varias técnicas probadas y probadas pueden reducir el riesgo de avionamiento de materiales durante la fabricación: Precalentar el material puede facilitar la transición entre zonas calientes y frías, reduciendo el choque de temperatura. El calentamiento reduce la diferencia de temperatura entre la zona de soldadura y el material circundante, lo que disminuye los gradientes térmicos y las tensiones asociadas.
En la práctica este método no es tan ideal como el calor generado en la soldadura es lejos de caliente donde si calentaba su parte lo suficiente sería simplemente demasiado caliente para que un humano trabaje en. Calentar una parte sin embargo tiene el bono de aumento de la ductilidad que puede prevenir la grieta térmica y por lo tanto aumentar la soldabilidad.
El precalentamiento es particularmente beneficioso para las secciones más gruesas, los aceros de alto carbono y los materiales propensas a la grieta térmica. La temperatura precalentamiento debe ser controlada cuidadosamente, pero muy baja proporciona un beneficio insuficiente, mientras que demasiado alto puede causar crecimiento de granos y degradación de propiedades. Las temperaturas típicas de precalentamiento oscilan entre 150°F y 400°F dependiendo del tipo de material y el espesor.
Métodos de enfriamiento controlados
La refrigeración lenta, incluso enfriamiento, especialmente después de la soldadura, ayuda a evitar cambios de temperatura repentinos que causan estrés. El enfriamiento controlado evita la rápida contracción térmica que crea tensiones residuales y distorsiones. Para aplicaciones críticas, las tasas de enfriamiento post-alentado deben ser especificadas y monitorizadas.
Hoja/placa plana con un jig o sopesando el producto en una superficie plana durante la refrigeración. Esta técnica utiliza la resistencia reducida del rendimiento del material a temperaturas elevadas para mantener la flatness mientras se enfría. La fuerza de restricción debe ser suficiente para superar las fuerzas de contracción térmica pero no tan grande como para inducir nuevas tensiones.
Las mantas aislantes se pueden utilizar para reducir las tasas de enfriamiento de las secciones gruesas o los materiales propensos a la grieta. La manta atrapa el calor, permitiendo que todo el montaje se enfríe más uniformemente. Esta técnica es particularmente eficaz para grandes soldaduras donde diferentes secciones se enfrían de otra manera a tasas muy diferentes.
Bracing temporal y refuerzo
Use el sujetador temporal o el refuerzo en diseños de paredes delgadas y asimétricas. Domine a los miembros del radio más grande aceptable para minimizar la concentración de estrés local. Acertadamente los miembros preformados de una asamblea por lo que no es necesario forzar, primavera, o doblarlos en posición durante la unión.
El sujetador temporal proporciona una rigidez adicional durante la soldadura que puede ser removida después de que la asamblea se haya enfriado. Este enfoque es particularmente útil para estructuras grandes y de paredes delgadas que carecen de rigidez inherente. El sujetador debe diseñarse para resistir las fuerzas de distorsión sin crear concentraciones de estrés o interferir con el acceso a la soldadura.
Los fuertes respaldos, los miembros de endurecimiento temporal adscritos perpendicularmente a la dirección de soldadura, son altamente eficaces para prevenir la inclinación longitudinal en las costuras largas. Estos pueden ser acolchados o doblados en su lugar y eliminados después de la soldadura es completo y la asamblea se ha enfriado.
Enfoques equilibrados de soldadura
La soldadura equilibrada implica distribuir la entrada de calor simétricamente a través de la asamblea para contrarrestar las fuerzas de distorsión. Para estructuras con múltiples soldaduras, la secuencia debe alternar entre los lados opuestos o extremos para mantener el equilibrio. Esto evita la acumulación de tensiones térmicas en una dirección.
La soldadura de componentes idénticos es otro enfoque equilibrado eficaz. Dos partes se sujetan junto con las juntas de soldadura que se enfrentan hacia fuera, luego se soldan simultáneamente o en secuencia estrecha. Las fuerzas de distorsión de cada soldadura se contrarrestan mutuamente, dando lugar a una distorsión neta mínima. Esta técnica es particularmente eficaz para las carreras de producción de partes idénticas.
Para conjuntos complejos, el análisis de elementos finitos puede predecir patrones de distorsión y guiar el desarrollo de secuencias de soldadura optimizadas. El software moderno de simulación de soldadura cuenta con historia térmica, propiedades materiales y condiciones de restricción para recomendar secuencias que minimizan la distorsión final.
Técnicas correctivas para la distorsión existente
Procesos de alivio de estrés térmico
El proceso de alivio de estrés térmico (TSR) utiliza un ciclo de calefacción y refrigeración para eliminar el estrés residual después de la soldadura. El proceso de alivio de estrés térmico mejora la calidad general de la soldadura reduciendo cualquier distorsión y agilización que pueda resultar de tal estrés. Al calentar los materiales, el proceso de alivio de estrés térmico proporciona energía y difusula los átomos, permitiéndoles redistribuir cualquier imperfecciones que resulten
Nuestras capacidades de alivio del estrés térmico ayudan a liberar y eliminar el estrés interno al elevar la temperatura de la pieza a un poco por debajo de su punto de transformación. La parte se mantiene a esta temperatura durante un período de tiempo específico, luego se enfría lentamente de una manera controlada. Este proceso permite que las tensiones residuales se relajen sin causar transformaciones de fase que alteren las propiedades materiales.
Técnicas como tratamiento de calor de alivio de estrés o ciclos de refrigeración controlados ayudan a llevar el material de nuevo a la tolerancia. Dependiendo de la aplicación, pueden utilizarse pasos adicionales como normalización o acondicionamiento para reducir el estrés residual y mejorar el rendimiento a largo plazo.
Métodos de estiramiento mecánico
El enderezo no debe sustituir la prevención. Es una herramienta de refinamiento, no un modelo de flujo de trabajo. Mientras que el enderezo mecánico puede corregir la distorsión menor, debe ser visto como un último recurso en lugar de una estrategia primaria. La prevención es siempre más rentable y produce resultados superiores.
La presión de rectificación aplica fuerza controlada para doblar secciones distorsionadas de nuevo en alineación. Esta técnica funciona mejor para patrones de distorsión simples y predecibles como la inclinación longitudinal o la distorsión angular. La fuerza de enderezo debe ser cuidadosamente controlada para evitar la sobrecorrimiento o crear nuevas concentraciones de estrés.
El enderezamiento de rodillos pasa por el componente distorsionado a través de una serie de rodillos que progresivamente aplanan el material. Este método es eficaz para la hoja y la placa con distorsión uniforme a través de la anchura. Múltiples pases con presión decreciente producen los mejores resultados.
Técnicas de pesado
Peening es un método para contrarrestar la contracción que ocurre durante la soldadura. Si durante años se preguntara para qué era un martillo de bolas, esto es. En el proceso de pesado, el soldador toma el extremo redondo de un martillo de bolas, y mientras la cuentas se enfría, se toca ligeramente para crear dents en el material que permiten algún alivio de estrés en el soldadura. El efecto es muy pequeño.
El peening debe ser realizado mientras la soldadura sigue caliente pero después de que la piscina fundida se ha solidificado. El tiempo es crítico: el enfriamiento demasiado temprano puede dañar la soldadura, mientras que el enfriamiento después de que el material se haya enfriado proporciona un beneficio mínimo. La técnica funciona deformando plásticamente la superficie de soldadura, que contrarresta las tensiones de tracción que se desarrollan durante el enfriamiento.
Los martillos neumáticos de ardor proporcionan resultados más consistentes que el arnés manual, especialmente para aplicaciones de producción. La fuerza de impacto y la frecuencia pueden controlarse para optimizar el alivio del estrés sin dañar la soldadura. Sin embargo, el arnés no debe ser utilizado en soldaduras que serán sujetas a carga de fatiga, ya que la deformación de la superficie puede crear sitios de iniciación de grietas.
Apriete de calor localizado
El punto calentado se expande, y a medida que se enfría y contrae, hace que el material calvimentado vuelva a alinearse. Este método es altamente eficaz pero requiere una experiencia profunda para ejecutar sin causar más daño. El enderezamiento térmico utiliza la expansión térmica controlada y la contracción para corregir la distorsión sin aplicar la fuerza mecánica.
La técnica implica calentar un área pequeña en el lado convexo de una curva o hebilla. A medida que esta zona se expande, se ve restringida por el material de refrigeración circundante. Cuando la zona calentada se enfría y contrae, tira de la sección distorsionada hacia el plano. El proceso puede ser necesario repetirse en múltiples ubicaciones para lograr la corrección deseada.
El enderezo de calor requiere una habilidad y experiencia significativas para ejecutar con éxito. El área calentada debe ser lo suficientemente grande para generar suficiente fuerza correctiva pero lo suficientemente pequeña para evitar crear nueva distorsión. El control de temperatura es crítico: el recalentamiento puede causar degradación de la propiedad material o crear un calentamiento adicional.
Consideraciones específicas de los procesos
Procesos de corte de láser y corte térmico
El corte láser introduce calor localizado que puede causar distorsión en materiales delgados. La anchura estrecha del kerf y la fuente de calor concentrada crean gradientes térmicos empinados que generan tensiones residuales. Estas tensiones pueden causar la parte cortada a la urdimbre ya que se libera de la hoja, especialmente para partes con altas proporciones de aspecto o rigidez estructural mínima.
El corte de plasma genera una zona más amplia afectada por el calor que el corte láser, que puede aumentar el riesgo de distorsión. Sin embargo, la densidad de energía inferior significa que los gradientes térmicos son menos severos. La elección entre el corte de láser y el corte de plasma debe considerar no sólo la calidad de corte y la velocidad, sino también el potencial de distorsión térmica en las partes terminadas.
El corte de chorro de agua se utiliza cuando el calor puede dañar materiales como el cobre o el aluminio, ya que no introduce estrés térmico. Este proceso de corte frío elimina completamente la distorsión relacionada con el calor, lo que lo hace ideal para materiales delgados o aplicaciones donde la precisión dimensional es crítica. El corte es más lento y costos de funcionamiento más altos en comparación con los métodos de corte térmico.
Operaciones de Bending y Formación
Las operaciones de Bending introducen tensiones mecánicas que pueden interactuar con tensiones térmicas de la soldadura posterior. El radio de curva, el espesor del material y la dirección del grano afectan a cómo el material responde a la carga mecánica y térmica combinada. Las piezas deben diseñarse para que las soldaduras se encuentren lejos de las líneas de curvatura cuando sea posible para evitar la concentración de estrés.
Los metales suelen exhibir la primavera después de doblar, por lo que los cálculos precisos son esenciales para lograr resultados precisos. La primavera debe ser contabilizada en el diseño de herramientas para lograr dimensiones finales. La cantidad de springback varía con tipo de material, espesor y radio de curvatura, que requiere un control cuidadoso del proceso.
Las operaciones de doblado secuencial deben planificarse para minimizar la acumulación de distorsión. Cada curva introduce tensiones residuales que afectan operaciones posteriores. La secuencia de curvatura debe ser optimizada para equilibrar estas tensiones y minimizar su impacto en la geometría de la parte final.
Operaciones de perforación y perforación
El corte presenta deformación de plástico localizada y tensiones residuales alrededor de cada agujero. Estas tensiones pueden contribuir a la distorsión durante operaciones posteriores de soldadura. La magnitud del estrés provocado por el golpe depende de propiedades materiales, tamaño del agujero, distancia del borde y condición de la herramienta.
Optimize design to reduce punched holes, rolliza, riveting, doblando y enderezando. Cada operación formadora añade estrés residual al material. Minimizar el número y la gravedad de las operaciones de formación reduce el estado de estrés total y disminuye el riesgo de distorsión durante el montaje final.
La herramienta con superficies lisas, bordes redondeados y las certificaciones adecuadas puede ayudar a distribuir la fuerza de forma uniforme y prevenir el estrés localizado que puede conducir a la manipulación. La herramienta bien mantenida produce cortes más limpios con menos deformación de bordes y menor estrés residual.
Métodos de control e inspección de calidad
Técnicas de inspección dimensional
Para una geometría simple, las hendiduras, los medidores de fieltro y los indicadores de dial proporcionan una capacidad de medición adecuada. Las piezas más complejas pueden requerir la medición de las máquinas de medición (CMM) o el escaneo láser para caracterizar completamente los patrones de distorsión.
La inspección debe realizarse en múltiples etapas a lo largo de la fabricación para identificar la distorsión temprana cuando la acción correctiva es más eficaz. In-proceso de inspección después de la soldadura pero antes de la asamblea final permite la corrección antes de que las operaciones adicionales agravan el problema.
La medición de la plana requiere una superficie de referencia y herramientas de medición apropiadas. Las placas de superficie proporcionan la referencia para comprobar la flatness de los componentes de chapa. Las mediciones deben tomarse en lugares específicos y en comparación con tolerancias de dibujo. Las medidoras de altura digital o las máquinas de medición de coordenadas proporcionan mediciones más precisas y repetibles que los métodos manuales.
Supervisión y documentación del proceso
La documentación de diseño de accesorios, ubicaciones de tack y orden de soldadura convierte el encaminamiento de operadores dependientes de fábrica. Los procedimientos estandarizados garantizan resultados consistentes en diferentes operadores y carreras de producción. La documentación debe incluir parámetros de soldadura, secuencia, detalles de fijación y cualquier técnica especial requerida.
Los sistemas de monitoreo de procesos pueden rastrear los parámetros de soldadura en tiempo real para garantizar la consistencia. Los equipos modernos de soldadura pueden registrar tensión, velocidad de viaje y velocidad de alimentación de alambre para cada soldadura. Estos datos proporcionan trazabilidad y permiten la optimización de procesos basados en rendimiento real en lugar de hipótesis.
Las técnicas de control de procesos estadísticos ayudan a identificar tendencias antes de que resulten en partes desactivadas. El seguimiento de las mediciones de distorsión con el tiempo revela la deriva del proceso que se puede corregir mediante el mantenimiento preventivo o el ajuste del parámetro.
Primera Inspección y Validación del Artículo
La primera parte de la producción debe medirse a fondo y compararse con los requisitos de diseño antes de proceder a la producción completa. Cualquier problema de distorsión identificado durante la primera inspección del artículo puede abordarse mediante el perfeccionamiento de procesos antes de que se cometan recursos importantes.
La validación debe incluir no sólo la inspección dimensional sino también pruebas funcionales para asegurar que la parte se realiza como se desea. La distorsión que no viola tolerancias dimensionales puede afectar aún a la medida, función o apariencia. La validación integral evita problemas de corriente inferior que podrían no ser evidentes solo de la inspección dimensional.
Los ensayos de producción con parámetros variables pueden identificar la ventana de proceso óptima que minimiza la distorsión manteniendo la calidad de la soldadura. La metodología de diseño de experimentos (DOE) proporciona un enfoque estructurado a la optimización de parámetros que requiere menos ensayos que los métodos tradicionales de ensayo y terror.
Manejo de materiales y mejores prácticas de almacenamiento
Técnicas de almacenamiento adecuadas
Las chapas de acero inoxidable deben almacenarse siempre planas en una superficie de nivel. Utilizando un número adecuado de soportes, o dunnage, es esencial para evitar el acecho bajo su propio peso, especialmente para medidores más delgados o hojas más grandes. Evite guardar las hojas verticalmente o apoyarlas contra una pared, ya que esto puede conducir fácilmente a doblarse con el tiempo.
Además, almacenar el metal en condiciones inadecuadas, como áreas con alta humedad o fluctuaciones de temperatura, puede llevar a cambios dimensionales a lo largo del tiempo. Además, almacenar el metal en un ambiente limpio, seco y estable puede ayudar a mantener su flatness y estabilidad dimensional hasta que se utiliza en el proceso de fabricación.
Utilizar soportes adicionales debajo de la sección media de productos para evitar el asagüe. Para soportar un camber positivo o negativo, poner el producto en el eje fuerte y el soporte con el mayor número de bloques posible. El espaciado de soporte debe basarse en el espesor del material y el tamaño de la hoja para evitar la deflexión entre soportes.
Procedimientos de manipulación de materiales
Cuando se mueven las hojas, nunca las arrastran por un suelo o por otro, ya que esto puede causar rayas e inducir el estrés. Usar el equipo de elevación adecuado, como los elevadores de vacío o montacargas con horquillas anchas, para proporcionar un amplio apoyo y prevenir el kinking o la flexión.
Manejo de los componentes de chapa de metal con cuidado, utilizando el equipo de elevación cuando sea necesario, y evitando movimientos duros o repentinos pueden ayudar a prevenir daños y distorsiones. Las hojas grandes nunca deben ser levantadas de una esquina o borde, ya que esto crea tensiones de flexión que pueden deformar permanentemente el material.
Los materiales de calibre grueso deben ser manejados con cuidado, almacenados planos y apoyados en múltiples puntos para evitar el embutido. Los procedimientos de manejo de materiales deben ser documentados y se les proporciona capacitación a todo el personal que maneja el metal de hoja para asegurar prácticas consistentes que minimizan el riesgo de distorsión.
Environmental Control
Las fluctuaciones de temperatura en el área de almacenamiento pueden causar cambios dimensionales a través de la expansión térmica y la contracción. Si bien estos cambios son típicamente pequeños, pueden acumularse con el tiempo o afectar componentes de precisión. El almacenamiento controlado por el clima se recomienda para trabajos de alta precisión o materiales con altos coeficientes de expansión térmica.
El control de humedad evita la corrosión que puede afectar las propiedades materiales y el acabado superficial. La humedad también puede afectar la estabilidad de algunos materiales, en particular los que tienen revestimientos protectores. La deshumidificación o el embalaje protector puede ser necesario en ambientes húmedos.
El material debe permitirse estabilizarse a temperatura de la tienda antes de que comience la fabricación. El material traído desde el almacenamiento frío o las condiciones exteriores debe tener tiempo para alcanzar la temperatura ambiente para evitar la condensación y los efectos térmicos durante el procesamiento.
Aplicaciones y desafíos industriales-específicos
Automotriz y Transporte
La fabricación de chapa automotriz de metal exige tolerancias extremadamente estrictas para el ajuste y el acabado. Los paneles corporales deben mantener contornos precisos para el atractivo estético y el rendimiento aerodinámico. Incluso la distorsión menor puede crear irregularidades de superficie visibles o problemas de montaje. La industria ha desarrollado sistemas de fijación sofisticados y secuencias de soldadura específicamente diseñadas para controlar la distorsión en acero automotriz de calibre fino y aluminio.
Los aceros avanzados de alta resistencia (AHSS) utilizados en las estructuras modernas de vehículos presentan desafíos únicos. Estos materiales tienen mayores resistencias al rendimiento que resisten la distorsión pero también mayores niveles de primavera y estrés residual. Los parámetros de soldadura deben ser cuidadosamente optimizados para evitar el exceso de calor al mismo tiempo que logran una penetración adecuada.
Los recintos de batería de vehículos eléctricos requieren sellos herméticos y control dimensional preciso. La construcción de aluminio es común para la reducción de peso, pero el alto coeficiente de conductividad térmica y expansión de aluminio hace que el control de distorsión sea desafiante.
Aplicaciones Aeroespaciales
La fabricación aeroespacial funciona bajo los requisitos de calidad más estrictos de la industria. Las tolerancias a la distorsión son extremadamente estrictas, y las propiedades materiales deben mantenerse a lo largo de la fabricación. La entrada de calor durante la soldadura es cuidadosamente controlada y documentada para asegurar que las propiedades materiales permanezcan dentro de la especificación.
Las aleaciones de titanio y níquel utilizadas comúnmente en aplicaciones aeroespaciales tienen una mala conductividad térmica, que concentra el calor en la zona de soldadura y aumenta el riesgo de distorsión. Estos materiales también se endurecen fácilmente, haciendo difícil o imposible el enderezo mecánico.
Los componentes aeroespaciales suelen tener geometrías complejas con secciones finas y detalles intrincados. Estos diseños son inherentemente susceptibles a la distorsión y requieren secuencias de fijación y soldadura sofisticadas. El análisis de elementos finitos se utiliza comúnmente para predecir la distorsión y optimizar los procesos de fabricación antes de que comience la producción.
HVAC y trabajo de papeleo
La fabricación de conductos HVAC implica grandes conjuntos de metales de chapa de calibre fino donde la distorsión puede afectar el rendimiento de ajuste y sellado. El acero galvanizado se utiliza comúnmente, lo que presenta retos adicionales debido a la degradación del revestimiento de zinc a temperaturas de soldadura. La soldadura de manchas y el ayuno mecánico son preferidos a menudo por soldadura continua para minimizar el aporte de calor y la distorsión.
Las secciones de conducto rectangular son especialmente propensas a la distorsión debido a su baja rigidez torsional. El sujetador temporal o los soportes internos pueden ser necesarios durante la fabricación para mantener la precisión dimensional.
La mala conductividad térmica del material concentra el calor y aumenta la tendencia de la comercialización. La soldadura TIG con entrada mínima de calor y la fijación extensa se requiere típicamente para la ducta de precisión de acero inoxidable.
Aplicaciones arquitectónicas y estructurales
La obra de metal de chapa arquitectónica exige tanto la integridad estructural como el atractivo estético. La distorsión visible es inaceptable en aplicaciones arquitectónicas, que requieren una atención cuidadosa a la técnica de soldadura y acabado. El acero inoxidable y el acero de la meteorización son materiales comunes que cada uno de los desafíos de distorsión únicos presentes.
Los grandes paneles arquitectónicos pueden abarcar varios metros con un soporte estructural mínimo. Estos componentes son altamente susceptibles a la distorsión y requieren una amplia fijación durante la fabricación. Las secuencias de soldadura deben estar cuidadosamente planificadas para distribuir el calor uniformemente y prevenir la distorsión acumulativa.
Acabados decorativos como superficies cepilladas o pulidas pueden resaltar incluso distorsión menor. Las irregularidades superficiales que pueden ser aceptables en aplicaciones industriales se convierten en defectos visibles en trabajos arquitectónicos.
Emerging Technologies and Future Developments
Soldadura robótica y automatización
Los sistemas de soldadura automatizados (MG, TIG, láser) aumentan la rentabilidad y reducen la variabilidad del operador. Considera la automatización cuando: ... Los sistemas avanzados pueden incluir sensores de arco en tiempo real, seguimiento de costuras y control de calidad integrado. Los sistemas robóticos proporcionan parámetros de soldadura consistentes y secuencias que minimizan la variación de distorsión entre partes.
Los sistemas de control adaptativo pueden ajustar los parámetros de soldadura en tiempo real basados en la retroalimentación de sensores. Estos sistemas detectan variaciones en el ajuste conjunto, el espesor del material o las condiciones térmicas y compensan automáticamente el mantenimiento de condiciones óptimas de soldadura.
Los robots colaborativos (cobots) combinan la consistencia de la automatización con la flexibilidad de la soldadura manual. Estos sistemas pueden manejar tareas de soldadura repetitivas, permitiendo a los operadores humanos gestionar la fijación, inspección y toma de decisiones complejas. Este enfoque híbrido optimiza tanto la calidad como la productividad.
Simulación y Modelización Predicativa
La mecánica de soldadura computacional (CWM) utiliza el análisis de elementos finitos para predecir la distorsión antes de comenzar la fabricación. Estas simulaciones representan la historia térmica, propiedades materiales, condiciones de restricción y secuencia de soldadura para prever la geometría de la parte final.
Se están desarrollando algoritmos de aprendizaje automático para predecir la distorsión basada en datos históricos de partes similares. Estos sistemas aprenden de la experiencia de producción pasada para recomendar procesos óptimos para nuevos diseños. A medida que crece la base de datos, la precisión de predicción mejora, permitiendo una mejora continua del proceso.
La tecnología digital de gemelos crea representaciones virtuales de procesos de fabricación que pueden utilizarse para la formación, desarrollo de procesos y solución de problemas. Los operadores pueden experimentar con diferentes enfoques en el entorno virtual antes de comprometerse a la producción física, reduciendo el ensayo y el terror y los desechos materiales.
Materiales y Procesos Avanzados
La soldadura de fricción de agitación (FSW) es un proceso de unión de estado sólido que produce una distorsión mínima en comparación con la soldadura de fusión. El proceso funciona por debajo del punto de fusión, eliminando muchos de los efectos térmicos que causan el avionamiento. La FSW es particularmente eficaz para las aleaciones de aluminio y está ganando adopción en aplicaciones aeroespaciales y automotrices.
La soldadura láser con oscilación de haz proporciona un mejor control sobre la distribución de insumos de calor. El haz oscilante se extiende sobre una zona más amplia, reduciendo los gradientes térmicos y la distorsión asociada. Esta tecnología se está volviendo más accesible ya que los sistemas láser se vuelven más asequibles y fáciles de usar.
Los procesos de soldadura híbrida combinan múltiples fuentes de energía para optimizar la entrada y la penetración del calor. La soldadura híbrida láser-arc, por ejemplo, utiliza un láser para la penetración profunda con un arco para la capacidad de puente de brechas. Estos procesos pueden reducir la entrada total de calor manteniendo la calidad de soldadura, minimizando la distorsión.
Análisis de costos y beneficios de la prevención de la distorsión
Costos directos de Warping
El costo de la manipulación de materiales es más que cosmético. Las piezas calentadas pueden llevar a problemas, debilidad estructural y retrasos en la producción. Peor, muchos signos de la manipulación no son visibles hasta que sea demasiado tarde, después de la asamblea, cuando las correcciones se vuelven costosas.
El raspado y la retracción representan los costos más obvios de la distorsión. Las partes que exceden los límites de tolerancia deben ser desguambradas o sujetas a operaciones de enderezo costosas. La retracción consume horas de trabajo, tiempo de equipo y a menudo materiales adicionales. En la producción de alto volumen, incluso las pequeñas tasas de desguace pueden resultar en pérdidas financieras significativas.
Los problemas de la Asamblea causados por componentes distorsionados crean costos de cascada a lo largo de la producción. Las partes mal alineadas requieren tiempo adicional de ajuste, puede necesitar modificaciones para lograr un ajuste adecuado, y puede comprometer la calidad de la asamblea final.
Inversiones en la prevención
La fijación y la manipulación de herramientas representan importantes inversiones iniciales pero proporcionan ahorros a largo plazo mediante la reducción de la chatarra y el reelaboramiento. Los accesorios bien diseñados pagan rápidamente en entornos de producción donde las mismas partes se fabrican repetidamente. La inversión en la correcta herramienta debe evaluarse con el costo de problemas relacionados con la distorsión.
El desarrollo y optimización de procesos requieren tiempo y recursos, pero establecen procedimientos robustos que minimizan la distorsión. La inversión inicial en el desarrollo de procedimientos de soldadura, incluyendo la optimización de parámetros y la planificación de secuencias, evita problemas costosos durante la producción.
La formación y el desarrollo de habilidades mejoran la capacidad del operador para reconocer y prevenir la distorsión. Los soldadores expertos en habilidades entienden cómo sus acciones afectan la distorsión y pueden hacer ajustes en tiempo real para mantener la calidad.
Calidad y Reputación a largo plazo
La satisfacción del cliente depende de la entrega de partes que cumplan especificaciones consistentes. Problemas de distorsión que llegan a los clientes a dañar la reputación y pueden resultar en negocios perdidos. El costo de sustitución de piezas defectuosas, incluyendo el envío y la sobrecarga administrativa, excede con creces el costo de la prevención.
Las reclamaciones de garantía y las fallas de campo relacionadas con la distorsión crean costos continuos y la exposición de responsabilidad. Las partes que parecen aceptables inicialmente pueden fallar prematuramente si las tensiones residuales de la distorsión contribuyen a la fatiga o a la corrosión de estrés.
La ventaja competitiva proviene de la capacidad de entregar piezas de alta calidad de forma consistente y rentable. Los fabricantes que dominan el control de distorsión pueden aceptar un trabajo más desafiante, prescribir precios premium y construir fuertes relaciones con los clientes basadas en la fiabilidad y la calidad.
Estrategias de aplicación práctica
Desarrollar procedimientos operativos estándar
Los procedimientos estandarizados garantizan resultados consistentes independientemente de qué operador realiza el trabajo. Los SOP deben documentar todos los aspectos críticos del proceso de fabricación, incluyendo el manejo de materiales, la configuración de fijación, parámetros de soldadura, secuencia y requisitos de inspección. Los procedimientos deben desarrollarse sobre la base de prácticas comprobadas y actualizarse como mejoras se identifican.
Las instrucciones de trabajo visual con fotografías o diagramas ayudan a los operadores a comprender las técnicas adecuadas. Las configuraciones de fijación complejas o secuencias de soldadura son más fáciles de comunicar visualmente que a través de descripciones de texto. Las instrucciones de trabajo digitales mostradas en estaciones proporcionan orientación en tiempo real y pueden actualizarse fácilmente a medida que evolucionan los procesos.
La validación de procedimientos mediante ensayos de producción confirma que los procesos documentados producen resultados aceptables. Los procedimientos nuevos o revisados deben ser probados a fondo antes de la plena aplicación para identificar cualquier problema que necesite corrección.
Programas de Mejora Continuo
El examen periódico de las cuestiones relacionadas con la distorsión identifica oportunidades para mejorar. El seguimiento de los datos de chatarra y retrabajo revela patrones que indican problemas de proceso o áreas donde se necesita capacitación adicional.
Los usuarios de Frontline suelen tener ideas para mejorar el proceso basándose en su experiencia diaria. Crear canales para que los operadores compartan observaciones y sugerencias aprovechan este conocimiento y comprometen a la fuerza laboral en la mejora de la calidad.
El análisis de las mejores prácticas de la industria determina las oportunidades de adoptar técnicas probadas de otros fabricantes o industrias. Las asociaciones comerciales, conferencias técnicas y publicaciones de la industria proporcionan información sobre nuevas tecnologías y métodos para el control de la distorsión.
Creación de capacidad organizacional
La colaboración entre diseño, ingeniería y producción asegura que las consideraciones de distorsión se aborden durante el desarrollo de productos. La participación temprana de los conocimientos especializados en fabricación en los exámenes de diseño evita problemas que serían difíciles o costosos para resolver durante la producción. Este enfoque de colaboración optimiza los diseños tanto para la función como para la manufactura.
Los sistemas de gestión del conocimiento captan y comparten conocimientos especializados en toda la organización. Documentar las lecciones aprendidas de proyectos anteriores impide repetir errores y acelera la solución de problemas para nuevos retos. Las bases de conocimientos digitales hacen que la información sea accesible para todos los empleados y preservan los conocimientos institucionales mientras los trabajadores experimentados se jubilan.
La planificación de la sucesión asegura que las habilidades y los conocimientos críticos se transfieran a la próxima generación de fabricantes. La asociación de trabajadores experimentados con empleados nuevos facilita la transferencia de conocimientos mediante la orientación y la capacitación práctica. Esta inversión en el desarrollo de la fuerza de trabajo mantiene la capacidad a medida que evoluciona la fuerza laboral.
Conclusión: Control de distorsión de masterización para resultados de la fabricación superior
El calentamiento y la distorsión en la fabricación de chapa representan desafíos complejos que requieren una comprensión integral y enfoques sistemáticos para controlar eficazmente. El éxito depende de reconocer que la prevención de la distorsión comienza en la fase de diseño y continúa a través de cada paso de fabricación, desde el manejo y almacenamiento de materiales a través de la soldadura, montaje y inspección final.
El éxito se basa en una combinación de comprensión de las causas subyacentes del estrés, la implementación de técnicas de fabricación y soldadura meticulosas, asegurando el manejo y almacenamiento adecuados, y, crucialmente, seleccionando materiales estables de alta calidad desde el principio. Al tomar decisiones conscientes en cada etapa, de la selección material a la asamblea final, usted puede mitigar los riesgos de la distorsión.
La física de la expansión térmica y la contracción, la formación residual del estrés y las variaciones de la propiedad material crean patrones de distorsión predecibles que pueden ser manejados a través de la técnica adecuada. Entendiendo estos principios fundamentales permite a los fabricantes anticipar problemas e implementar medidas preventivas en lugar de reaccionar a la distorsión después de que ocurra.
Al comprender las causas de la manipulación, elegir el material y el espesor adecuados, controlar el calor y la temperatura, minimizar el estrés y la tensión, y aplicar prácticas de manipulación y almacenamiento adecuadas, los fabricantes pueden prevenir la manipulación y garantizar la calidad e integridad de sus componentes de chapa metálica. Al tomar medidas proactivas y abordar posibles problemas a principios del proceso de fabricación, los fabricantes pueden producir productos de alta calidad que cumplan con las especificaciones y los criterios de rendimiento requeridos.
La inversión en la fijación adecuada, la elaboración de herramientas y el desarrollo de procesos paga dividendos mediante la reducción de la chatarra, la mejora de la calidad y la mejora de la satisfacción del cliente. Si bien estas inversiones requieren recursos iniciales, proporcionan ventajas competitivas a largo plazo y ahorros de costos que exceden con creces los gastos iniciales.
Las nuevas tecnologías, como la soldadura robótica, la simulación predictiva y los procesos de unión avanzados, ofrecen nuevas capacidades para el control de distorsión. Los fabricantes que mantienen la corriente con estos desarrollos y las adaptan a sus aplicaciones específicas mantendrán ventajas competitivas en mercados cada vez más exigentes. Sin embargo, los principios fundamentales de la gestión del calor, la fijación y la técnica adecuada siguen siendo esenciales independientemente del nivel tecnológico.
La mejora continua mediante la recopilación, el análisis y la refinación sistemáticas de datos permite a las organizaciones mejorar progresivamente sus capacidades de control de distorsión. La creación de conocimientos organizativos mediante documentación, capacitación y colaboración interfuncional garantiza que se mantengan y compartan conocimientos especializados en toda la fuerza de trabajo.
Para más información sobre técnicas de fabricación de metales de precisión, visite la Sociedad Americana de Soldadura para recursos técnicos y oportunidades de capacitación. La sociedad de ingenieros de fabricación proporciona información adicional sobre tecnologías avanzadas de fabricación y mejores prácticas.