Advanced Manufacturing Techniques
Troubleshooting Warping and Distortion in Sheet Metal Fabrication Processes
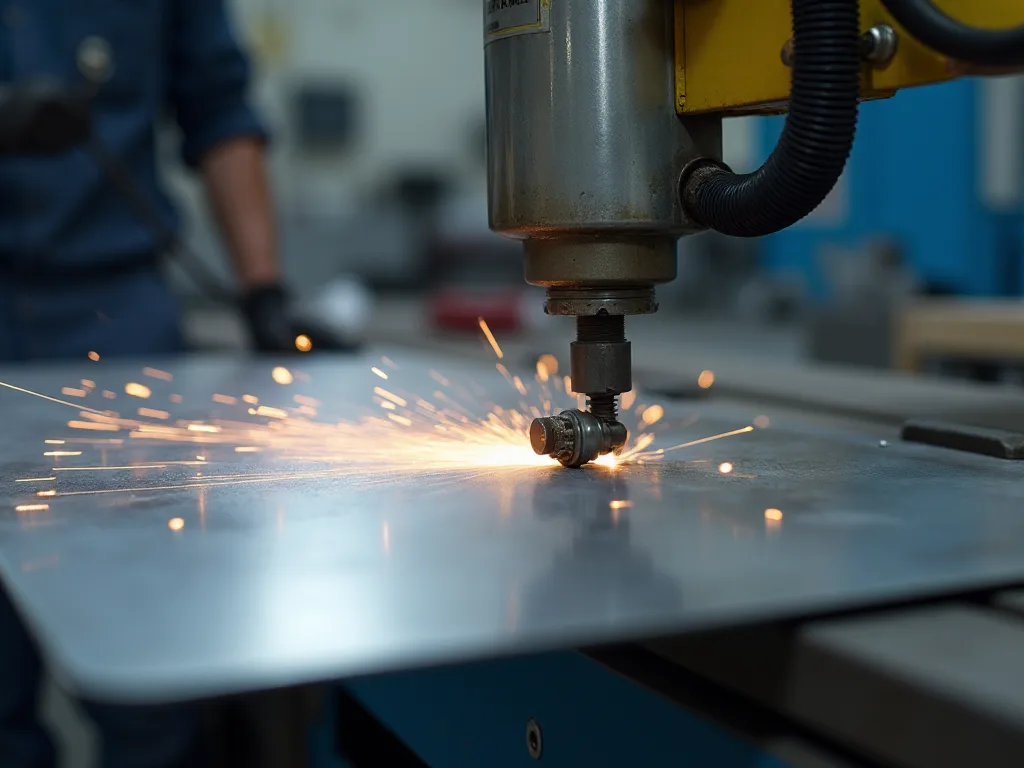
Table of Contents
Comprendre la distorsion et la distorsion dans la fabrication de tôle
La distorsion et le réchauffement représentent certains des défis les plus persistants dans la fabrication de tôles, qui affectent la qualité des produits, la précision dimensionnelle et l'efficacité de la fabrication dans l'ensemble des industries. Ces déformations peuvent compromettre l'intégrité structurelle des composants, causer des problèmes d'assemblage et entraîner des coûts de retravail ou des déchets de matériaux.
La déformation, qui est la déformation ou la déviation d'une surface plane, peut compromettre non seulement l'attrait esthétique d'un produit fini, mais aussi son intégrité et sa fonctionnalité structurales. Cette flexion ou torsion non désirée entraîne souvent des travaux coûteux, des retards de projet et des déchets de matériaux. Que vous travailliez avec de l'aluminium à jauge mince, des assemblages en acier inoxydable ou des composants en acier doux, les principes et techniques décrits dans ce guide complet vous aideront à obtenir des résultats supérieurs dans vos projets de fabrication.
La physique derrière le métal de la feuille de Warping
Cycles d'expansion et de contraction thermiques
Quand une soudure chauffe le métal, elle se développe. Quand elle refroidit, elle se contracte. Le métal autour de votre poulie de soudure se développe rapidement à mesure que les températures s'élèvent à plus de 2 500 °F. Ensuite, dès que vous avancez, cette même zone se refroidit et se contracte. Ce cycle d'expansion-contraction se produit en secondes, mais les effets durent pour toujours.
Lorsque le métal se réchauffe, il commence à se développer, lorsque cette expansion est locale, il fait que la partie commence à plier. Le métal frais environnant agit comme une contrainte, empêchant la section chauffée de se développer librement. Comme la soudure refroidit et les contrats de métal, le refroidissement inégal conduit à une distorsion du panneau, entraînant souvent une courbe ou un boucle notable.
Formation de stress résiduel
Un modèle à éléments finis a été développé pour prédire les contraintes résiduelles générées dans les soudures pendant la fabrication. L'historique thermique de la pièce de soudure est calculé à l'aide d'un modèle de flux thermique tridimensionnel qui sert de base au calcul des contraintes. Les contraintes longitudinales sont jugées aussi élevées que la contrainte de rendement, et les contraintes transversales sont considérées comme près de la moitié des contraintes longitudinales.
Pendant les opérations de soudage, de découpe de plasma ou de découpe laser, on applique une chaleur intense sur une zone localisée. Cette zone s'étend rapidement, tandis que le métal frais environnant résiste à cette expansion, créant une contrainte compressive.
Un exemple de soudage consiste à chauffer et à refroidir le métal, qui est une combinaison de dilatation thermique, de contraction et de gradients de température. Après un cycle complet de chauffage et de refroidissement, le métal est laissé avec une contrainte résiduelle autour de la soudure. Ces contraintes résiduelles restent verrouillées dans le matériau même après son retour à la température ambiante, créant des forces internes qui peuvent se manifester comme une distorsion visible.
Propriétés du matériau et comportement thermique
Au cœur de chaque métal se trouvent deux caractéristiques importantes : la conductivité thermique et la dilatation thermique. Ensemble, ils déterminent la réaction d'un matériau à la chaleur de soudage.
L'aluminium a un taux de dilatation thermique élevé, ce qui signifie qu'il se développe et se rétrécit davantage avec l'exposition à la chaleur. L'acier inoxydable, bien que plus rigide, conserve également la chaleur plus longtemps, augmentant la probabilité d'un refroidissement inégal. Le matériau plus mince, moins l'intégrité structurelle doit résister à ces changements.
La soudure en tôle nécessite une gestion énergétique précise car les matériaux fins ont une faible masse thermique. La chaleur se dissipe rapidement à travers le matériau environnant, mais la zone de soudure elle-même peut surchauffer en millisecondes.
Principales causes de la fabrication de tôle métallique
Distortion induite par le soudage
L'ampleur de cet effet de distorsion est influencée par divers facteurs, dont l'épaisseur de la tôle, l'intensité de la chaleur de soudage, la vitesse de soudage et le serrage ou le support fourni pendant le processus. Des matériaux plus épais, des apports plus élevés de chaleur et un serrage inadéquat peuvent tous aggraver le problème de distorsion, ce qui en fait un véritable défi pour les soudeurs même les plus expérimentés.
En faisant un seul perle du début à la fin sur une longue couture, vous pouvez pratiquement garantir la distorsion. En descendant l'articulation, la chaleur s'accumule devant votre arc. La température du métal continue à augmenter, l'expansion augmente, et au moment où vous atteignez la fin, vous avez créé un désordre tordu et incliné.
La plupart des distorsions ne sont pas causées par une erreur. Une série de légers déséquilibres thermiques en sont la cause. La clé n'est pas de combattre le mouvement à la fin, mais de contrôler la façon dont le métal se déplace depuis le début. Un panneau peut se déplacer seulement 0,15–0,25mm avec chaque passe de soudure — mais après 10 passes, vous tenez un problème de 2–3mm.
Considérations relatives aux zones touchées par la chaleur
Plus vous pompez de chaleur dans un matériau mince, plus la zone affectée devient large. La zone affectée par la chaleur (HAZ) s'étend au-delà de la perle de soudure visible, créant une région où la microstructure du matériau et ses propriétés mécaniques ont été altérées par une exposition thermique.
Par exemple, le soudage ou la découpe laser génère de la chaleur concentrée dans une zone donnée. Comme cette zone s'étend et se refroidit, le métal frais environnant résiste au changement, entraînant une tension et une distorsion potentielle.
Stress mécanique et manipulation incorrecte
La manipulation et le stockage inadéquats des composants en tôle peuvent également contribuer à la déformation et à l'évanouissement. La manipulation incorrecte du métal, comme la chute ou la flexion, peut entraîner des forces extérieures qui faussent la forme du composant. De plus, le stockage du métal dans des conditions inappropriées, comme dans des zones à humidité élevée ou à fluctuations de température, peut entraîner des changements dimensionnels au fil du temps.
Même de mauvaises pratiques de manipulation ou de gerbage peuvent causer des déformations si le matériau n'est pas correctement supporté. Ceci est particulièrement problématique avec les grandes feuilles minces qui peuvent saguer sous leur propre poids quand pas adéquatement supporté pendant le stockage ou le transport.
Insistances internes et résiduelles
Enfin, il y a une contrainte interne ou résiduelle, qui est verrouillée dans le matériau pendant son processus de fabrication. Bien que toutes les tôles métalliques aient un certain degré de contrainte interne, les tôles de haute qualité, comme notre acier inoxydable brossé de qualité supérieure, sont fabriquées avec des procédés avancés conçus pour minimiser ces contraintes inhérentes, fournissant une base plus stable et prévisible pour votre travail.
Certaines structures et ensembles fabriqués peuvent se déformer à la température de galvanisation en raison des contraintes de décompression induites pendant la production d'acier et lors des opérations de fabrication subséquentes. En général, le potentiel de distorsion/de distorsion peut être grandement réduit par des mesures de conception et de production pour éviter des contraintes internes élevées.
Caractéristiques de la Warping spécifique au matériau
Feuille d'aluminium métal
L'aluminium présente des défis uniques dans la fabrication de tôle en raison de sa conductivité thermique élevée et de son coefficient d'expansion. Le matériau conduit à la chaleur environ trois fois plus vite que l'acier, ce qui signifie que la zone affectée par la chaleur se propage plus rapidement pendant les opérations de soudage.
Cependant, le coefficient de dilatation thermique élevé de l'aluminium signifie qu'il pousse et se rétrécit considérablement plus que l'acier pendant les cycles de chauffage et de refroidissement. Cette caractéristique rend l'aluminium particulièrement sujet à la distorsion lorsqu'il est soumis à un chauffage localisé.
Les tôles d'aluminium de calibre fin (moins de 3 mm) sont particulièrement sensibles aux déformations et nécessitent des techniques spécialisées telles que le soudage pulsé, les barres de support et le naufrage de chaleur stratégique pour maintenir la stabilité dimensionnelle.
Fabrication d'acier inoxydable
L'acier inoxydable présente une conductivité thermique inférieure à celle de l'aluminium et de l'acier doux, ce qui crée des zones de chaleur concentrées pendant le soudage. Cette mauvaise dissipation de la chaleur signifie que la zone de soudure reste chaude plus longtemps, ce qui augmente le risque de distorsion.
Les aciers inoxydables austenitiques (série 300) sont particulièrement sujets à la distorsion en raison de leur forte expansion thermique et de leur faible conductivité thermique. Ces matériaux nécessitent une gestion de la chaleur soignée, y compris des réglages d'ampérage plus bas, des vitesses de déplacement plus rapides et un temps de refroidissement adéquat entre les passages pour éviter une distorsion excessive.
La teneur en chrome en acier inoxydable affecte également ses caractéristiques de soudage. Les grades de chrome plus élevés tendent à être plus sensibles à l'apport thermique et nécessitent un contrôle plus précis pour éviter les déformations. Les fabricants doivent équilibrer la nécessité d'une pénétration adéquate avec le risque d'introduction d'une chaleur excessive qui entraîne une distorsion.
Acier léger et acier au carbone
L'acier doux offre les caractéristiques les plus indulgentes pour la fabrication de tôle, avec une conductivité thermique modérée et des propriétés d'expansion. Le comportement thermique équilibré du matériau le rend moins sujet à la distorsion par rapport à l'aluminium ou l'acier inoxydable, bien que la distorsion demeure un problème avec les jauges minces.
Les éléments les plus souvent déformés sont ceux de tôle ou de tôle d'une épaisseur de 1⁄4 ou moins, plus le gabarit de l'acier est léger, plus le risque de distorsion/de distorsion est grand.
La teneur en carbone influe sur la réponse du matériau à la chaleur. Les aciers au carbone plus élevés sont plus enclins à durcir dans la zone affectée par la chaleur et peuvent développer des contraintes résiduelles qui contribuent à la distorsion.
Stratégies de prévention : phase de conception et de planification
Optimisation de la conception conjointe
La clé pour minimiser la distorsion commence par la conception de l'articulation soudée elle-même. En considérant soigneusement la configuration de l'articulation, nous pouvons optimiser la distribution de la chaleur et des contraintes, réduisant ainsi la probabilité de distorsion. Par exemple, le choix d'une jointure de lap sur un joint de fesses peut aider à dissiper la chaleur plus uniformément, tandis qu'une plaque de support bien placée peut fournir un support et une stabilité supplémentaires pendant le processus de soudage.
Pour les soudures à fesses, nous chanfreinons les deux bords, en maintenant l'angle serré – idéalement sous 60 degrés – et en minimisant l'écart de racine. Plus l'ajustement est serré, moins il faut de chaleur pour faire une soudure forte.
L'accessibilité des joints joue également un rôle crucial dans le contrôle de la distorsion. Les conceptions permettant le soudage des deux côtés permettent une entrée de chaleur équilibrée, ce qui permet de contrer les forces de distorsion.
Principes de conception symétrique
Dans la mesure du possible, utiliser des sections symétriquement laminées plutôt que des cadres d'angle ou de canal. Les poutres en I sont préférées aux angles ou aux canaux. Utiliser des pièces dans un assemblage d'épaisseur égale ou proche égale, en particulier aux joints.
Il y a aussi une option pour faire une pièce asymétrique en forme symétrique. La poutre inrécupérable que nous avons vu avant, par exemple, aurait pu être rendue plus symétrique en soudant une pièce similaire en U au bas comme au dessus. Cela pourrait causer les contraintes internes dans le bain pour se contrer et empêcher la pièce de se déformer.
Choix du matériel et considérations relatives à l'épaisseur
En plus de choisir le matériau approprié, il est essentiel de choisir l'épaisseur appropriée de la tôle pour éviter les déformations. Les matériaux plus épais sont moins susceptibles de se déformer sous la chaleur ou la contrainte que les matériaux plus minces. En examinant soigneusement les exigences du matériau et de l'épaisseur du composant, les fabricants peuvent minimiser le risque de déformation et assurer l'intégrité structurelle du produit final.
La mesure la plus efficace qui est également plus facile à faire en pratique est de donner simplement la chaleur quelque part à aller. C'est pourquoi les membres plus épais n'ont pas autant de problèmes avec la distorsion de soudage, il ya tout simplement assez de viande dans la partie pour la chaleur pour être correctement absorbé sans déformer. Cependant, juste parce que vous travaillez sur une partie mince ne signifie pas que vous ne pouvez pas y ajouter de viande. Heureusement, la conductivité entre les métaux est assez bonne qui vous permet de serrer sur un morceau de métal pour lui donner des caractéristiques thermiques similaires comme un membre plus épais.
Collaboration précoce entre les parties prenantes
La meilleure prévention consiste à entamer des discussions entre le concepteur, le manufacturier et le galvanisateur à un stade précoce du processus de conception afin que de bonnes caractéristiques de conception puissent être intégrées. La collaboration précoce garantit que toutes les parties comprennent les défis de fabrication et peuvent contribuer à concevoir des solutions qui minimisent les risques de distorsion.
La page de guerre antérieure est considérée dans un projet, plus il est facile à gérer. Le placement de soudure, la sélection de joint et la géométrie des pièces jouent un rôle dans la façon dont la distorsion se manifeste – ou non.
Techniques de soudage pour le contrôle de la distorsion
Gestion de l'entrée de chaleur
La réduction de l'apport thermique moyen de ~15% entraîne souvent une réduction de 30 à 50% de la distorsion dans une feuille de 0,8 à 2,0mm. Vous ne fixez pas la déformation plus tard — vous l'empêchez au déclenchement.
Nous utilisons des soudures intermittentes chaque fois que possible, en évitant les perles continues qui concentrent la chaleur. Moins de métal de remplissage signifie moins de distorsion. Réduire le volume de métal de remplissage réduit à la fois l'apport total de chaleur et les forces de rétrécissement qui se développent lorsque la soudure refroidit.
Le succès du soudage dépend du contrôle simultané de trois variables : la densité de puissance, la vitesse de déplacement et le cycle de travail. Les fabricants doivent équilibrer ces paramètres pour obtenir une fusion adéquate tout en minimisant la zone affectée par la chaleur et l'énergie thermique totale introduite dans la pièce.
Sauter les techniques de soudage et de back-step
Au lieu de souder 24 pouces en continu, vous souderiez des segments de 2 pouces avec des espaces entre eux, puis vous revenez remplir les espaces. Cette procédure de soudage pour les grands panneaux permet à chaque segment de refroidir avant que les zones adjacentes ne soient chauffées.
Pendant ce temps, la technique de soudage en marche arrière fonctionne de la même façon, mais recule le long de l'articulation. Vous soudez un segment court, puis reculez et soudez le segment suivant vers votre point de départ.
Au lieu de se déplacer continuellement le long de la couture, nous sautons et nous souderons vers le dernier point. Cette technique distribue la chaleur plus uniformément à travers l'articulation et empêche l'accumulation progressive de chaleur qui se produit avec le soudage continu.
Séquences de soudure échelonnées et équilibrées
Le séquençage stratégique garantit que la chaleur est introduite dans un schéma qui équilibre les contraintes thermiques plutôt que de leur permettre de s'accumuler dans une seule direction.
Utilisez des modèles qui évitent de construire la chaleur dans le même sens : ↓ Soudage en saut (ne jamais chasser la chaleur en ligne droite) ... Soudez en segments : chaleur-refroidissement-refroidissement-refroidissement, jamais chaleur-rechauffement-chauffage. Cette approche donne à chaque section soudée le temps de refroidir et de stabiliser avant que les zones adjacentes ne soient chauffées, réduisant ainsi la distorsion cumulative.
Si vous serrez tout, puis soudez tout droit, la distorsion trouvera son point de sortie. Si vous serrez intelligemment et soudez en équilibre, la distorsion n'a pas de sens pour s'échapper.
Stratégie de soudage des piles
Les armatures doivent être placées de façon stratégique pour maintenir les composants en alignement tout en permettant un mouvement contrôlé pendant le soudage final. La taille et l'espacement des soudures de rack doivent être soigneusement planifiés – trop peu de racks permettent un mouvement excessif, alors que trop de ces armatures créent des contraintes rigides qui piègent les contraintes.
Pour les coutures longues, les tacks doivent être placés en travaillant du centre vers l'extérieur aux bords. Cette séquence permet l'expansion thermique vers les extrémités plutôt que de se construire vers le milieu. Les soudures Tack doivent être assez petites pour être facilement incorporées dans le passage final de soudure mais suffisamment substantielles pour maintenir l'alignement sous contrainte thermique.
Cela permet d'éviter la guerre en ce sens que vous n'avez pas une longue perle et poussez constamment une région de chaleur extrême de plus en plus grande à travers le métal. Les sections touchées se développent légèrement dans les sections non affectées, et le refroidissement est raisonnablement cohérent dans l'ensemble du métal de base.
Considérations relatives au soudage à plusieurs passages
Dans de nombreux cas, il est préférable d'utiliser une grande électrode et de faire moins de passes que d'utiliser une électrode plus petite et de faire plusieurs passes. Les effets du chauffage, du refroidissement et de la distorsion résultante sont cumulatifs, chaque passe courant un risque plus élevé de Warpage significative.
Lorsque plusieurs passages sont inévitables, chaque passage doit être planifié pour contrer la distorsion des passages précédents. Des côtés alternants de l'articulation ou en utilisant une séquence équilibrée aident à répartir les contraintes thermiques plus uniformément.
Solutions de fixation et de serrage
Techniques de serrage appropriées
En maintenant solidement le métal en place pendant le soudage, nous pouvons empêcher l'expansion thermique inégale et la contraction qui conduit à la distorsion. Utilisez des pinces robustes, des pinces et des fixations pour maintenir la pièce solidement ancrée, et envisagez d'utiliser des soudures à cran ou des soudures ponctuelles pour stabiliser davantage l'assemblage.
Les pinces et les pinces permettent de sécuriser les pièces et de maintenir leur forme tout au long du processus de fabrication. Cependant, la stratégie de serrage doit être soigneusement étudiée pour éviter de créer de nouveaux problèmes tout en résolvant les problèmes de distorsion.
Un montage n'est pas une contrainte, c'est un guide. Il devrait diriger la façon dont le métal se déplace, pas supprimer le mouvement entièrement. Le sur-clampage pièges stress et provoque la warpage plus tard; bonne fixation contrôle l'expansion, plutôt que de la combattre. Une partie tenue parfaitement plate pendant le soudage se déforme souvent le moment où il est libéré.
Principes de conception des installations
Pour la conception des fixations, pensez à la rigidité en premier. Votre fixation doit être plus forte et plus stable que les forces essayant de déformer votre pièce. Utilisez une construction en acier épais, et assurez-vous que vos surfaces de serrage sont assez grandes pour distribuer la pression sans créer de bosselures.
Les pinces de position près de l'articulation de la soudure mais pas si près qu'elles interfèrent avec l'accès à votre torche. La bonne quantité de force de serrage tient fermement sans broyer le matériau mince – étanche à la main sur les pinces de verrouillage est généralement suffisante.
Assurer un positionnement rigide pour empêcher les mouvements sous contrainte thermique · Intégrer les caractéristiques de la masse thermique ou du refroidissement dans la conception du montage · Permettre un serrage/découpage facile pour maintenir l'efficacité dans les assemblages à plusieurs parties La conception moderne du montage intègre des caractéristiques de gestion thermique qui aident à contrôler la distribution de chaleur pendant la soudure.
Éviers de chauffage et barres d'appui
Le cuivre fonctionne comme une barre de support en raison de sa conductivité thermique exceptionnelle, il absorbe la chaleur environ 10 fois plus vite que l'acier. Lorsque vous serrez une barre de cuivre derrière votre soudure, il crée une voie thermique qui redirige la chaleur avant qu'elle puisse déformer le métal environnant.
Les éviers de chaleur n'arrêtent pas la distorsion — ils ralentissent la concentration de chaleur, ce qui permet une contraction plus uniforme. L'objectif est d'aplatir la courbe thermique, et non de congeler la pièce. Sur une feuille de 1,2–1,6 mm, l'utilisation d'une barre de refroidissement peut réduire la traction du bord de 0,5–1,8 mm, selon la longueur de la couture.
Les barres de support en aluminium fournissent une solution intermédiaire entre le cuivre et l'acier, offrant une bonne conductivité thermique à moindre coût. La barre de support doit être placée aussi près que possible de la soudure sans interférer avec le processus de soudage.
Contre-fixturing et pré-fixation
La contre-fixture. Aussi appelée préréglage, cela signifie intentionnellement mettre des parties hors de position avant le soudage, de sorte qu'en se déformant, ils atterrissent là où ils sont censés. Il faut habituellement un certain essai et erreur, mais c'est une stratégie efficace pour les emplois répétés.
Un panneau de 700mm × 900mm a été percé de façon constante ~2.0mm après la perle finale. L'introduction d'une pré-déformation de 0,8mm a entraîné une distorsion finale de seulement 0,2–0,4mm, une amélioration de 75% sans traitement supplémentaire. Cette technique nécessite de comprendre le modèle de distorsion attendu et d'introduire délibérément une déformation opposée qui sera corrigée par le processus de soudage.
Les travaux de préréglage sont les plus efficaces pour les cycles de production où le profil de distorsion est cohérent et prévisible. Les premières parties peuvent nécessiter une expérimentation pour déterminer l'angle ou le déplacement préréglé, mais une fois établi, la technique fournit des résultats fiables avec un coût supplémentaire minimal.
Techniques de prévention avancées
Stratégies de préchauffage
Plusieurs techniques éprouvées peuvent réduire le risque de distorsion des matériaux pendant la fabrication : Préchauffer le matériau peut faciliter la transition entre les zones chaudes et froides, réduire les chocs de température. Préchauffer réduit l'écart de température entre la zone de soudure et le matériau environnant, ce qui diminue les gradients thermiques et les contraintes associées.
En pratique, cette méthode n'est pas aussi idéale que la chaleur générée par le soudage est loin d'être chaude, où si vous échauffiez votre pièce assez, il serait tout simplement trop chaud pour un humain pour travailler. Le chauffage d'une pièce a cependant le bonus d'augmenter la ductilité qui peut empêcher les fissures thermiques et donc augmenter la soudabilité.
La préchauffage est particulièrement bénéfique pour les sections plus épaisses, les aciers à haute teneur en carbone et les matériaux sujets à des fissures thermiques. La température de préchauffage doit être soigneusement contrôlée – trop basse offre un avantage insuffisant, tandis que trop élevée peut causer la croissance des grains et la dégradation des propriétés.
Méthodes de refroidissement contrôlées
Le refroidissement lent, même, surtout après le soudage, permet d'éviter les changements soudains de température qui provoquent des contraintes. Le refroidissement contrôlé empêche la contraction thermique rapide qui crée des contraintes résiduelles et des distorsions.
La tôle/plaque est aplatie en utilisant un gabarit ou en pesant le produit sur une surface plane pendant le refroidissement. Cette technique utilise la résistance réduite du matériau à des températures élevées pour maintenir la planéité pendant le refroidissement. La force de retenue doit être suffisante pour surmonter les forces de contraction thermique mais pas si grande que pour induire de nouvelles contraintes.
Les couvertures isolantes peuvent être utilisées pour ralentir les vitesses de refroidissement des sections épaisses ou des matériaux susceptibles de craquer. La couverture piège la chaleur, permettant à l'ensemble de refroidir plus uniformément. Cette technique est particulièrement efficace pour les grands soudures où les différentes sections se refroidiraient autrement à des vitesses très différentes.
Bracing et renforcement temporaires
Utilisez des éléments de pliage à parois minces et asymétriques pour réduire la concentration de contraintes locales. Il n'est donc pas nécessaire de les forcer, de les enfoncer ou de les plier en position pendant l'assemblage.
L'armature temporaire fournit une rigidité supplémentaire pendant le soudage qui peut être enlevée après le refroidissement de l'assemblage. Cette approche est particulièrement utile pour les grandes structures à parois minces qui manquent de rigidité inhérente. L'armature doit être conçue pour résister aux forces de distorsion sans créer de concentrations de contrainte ou d'interférence avec l'accès au soudage.
Les dos forts, éléments de raidissement temporaires fixés perpendiculairement à la direction de soudure, sont très efficaces pour empêcher l'inclinaison longitudinale dans les coutures longues. Ils peuvent être serrés ou soudés en place et enlevés après le soudage est terminé et l'assemblage a refroidi.
Approches équilibrées de soudage
Pour les structures à soudures multiples, la séquence doit alterner entre les côtés opposés ou les extrémités pour maintenir l'équilibre, ce qui empêche l'accumulation de contraintes thermiques dans une direction.
Le soudage dos à dos de composants identiques est une autre approche équilibrée efficace. Deux parties sont serrées avec les joints de soudure orientés vers l'extérieur, puis soudés simultanément ou en séquence étroite. Les forces de distorsion de chaque soudure se contredisent, ce qui entraîne une distorsion nette minimale. Cette technique est particulièrement efficace pour les parcours de production de pièces identiques.
Pour les assemblages complexes, l'analyse des éléments finis peut prédire les patrons de distorsion et guider le développement de séquences de soudage optimisées. Le logiciel moderne de simulation de soudage tient compte de l'histoire thermique, des propriétés du matériau et des conditions de retenue pour recommander des séquences qui minimisent la distorsion finale.
Techniques correctives pour la distorsion existante
Processus de soulagement du stress thermique
Le processus de décompression thermique (TSR) utilise un cycle de chauffage et de refroidissement pour éliminer les contraintes résiduelles après soudage. Le processus de décompression thermique améliore la qualité globale de la soudure en réduisant toute distorsion et distorsion pouvant résulter de cette contrainte.
Nos capacités de soulagement de la contrainte thermique aident à libérer et à éliminer la contrainte interne en augmentant la température de la pièce à un peu en dessous de son point de transformation. La pièce est maintenue à cette température pendant une période donnée, puis refroidie lentement de manière contrôlée. Ce processus permet aux contraintes résiduelles de se détendre sans provoquer de transformations de phase qui modifieraient les propriétés du matériau.
Des techniques comme le traitement thermique de soulagement du stress ou des cycles de refroidissement contrôlés aident à ramener le matériau dans la tolérance. Selon l'application, des étapes supplémentaires comme la normalisation ou le recuit peuvent être utilisées pour réduire le stress résiduel et améliorer les performances à long terme.
Méthodes de redressage mécanique
Le recalage ne doit jamais remplacer la prévention. Il s'agit d'un outil de raffinement, et non d'un modèle de workflow. Bien que le recalage mécanique puisse corriger des distorsions mineures, il devrait être considéré comme un dernier recours plutôt qu'une stratégie primaire.
La pression de redressage applique une force contrôlée pour plier les sections déformées en alignement. Cette technique est la meilleure pour des motifs de distorsion simples et prévisibles tels que l'arc longitudinal ou la distorsion angulaire. La force de redressage doit être soigneusement contrôlée pour éviter une sur-correction ou créer de nouvelles concentrations de contraintes.
Le redressage du rouleau passe le composant déformé à travers une série de rouleaux qui aplatissent progressivement le matériau. Cette méthode est efficace pour les tôles et les plaques avec une distorsion uniforme sur toute la largeur.
Techniques de pèche
Si pendant des années vous vous êtes demandé ce qu'était un marteau à boulettes, c'est cela. Dans le processus de pissage, le soudeur prend l'extrémité ronde d'un marteau à boulettes, et pendant que la perle se refroidit, le tape légèrement pour créer des bosses dans le matériau qui permettent un soulagement du stress dans la soudure. L'effet est mineur dans un sens, mais significatif si la soudure est particulièrement critique.
Le piment doit être effectué pendant que la soudure est encore chaude mais après la solidification de la piscine de fusion. Le timing est critique – le piment trop tôt peut endommager la soudure, tandis que le piment après le refroidissement du matériau offre un bénéfice minime. La technique fonctionne en déformant la surface de soudure de manière plastique, qui contrebalance les contraintes de traction qui se développent pendant le refroidissement.
Les marteaux pneumatiques permettent d'obtenir des résultats plus cohérents que les pignons manuels, en particulier pour les applications de production. La force d'impact et la fréquence peuvent être contrôlées pour optimiser le soulagement de la contrainte sans endommager la soudure. Cependant, le pignon ne doit pas être utilisé sur les soudures qui seront soumises à une charge de fatigue, car la déformation de surface peut créer des sites d'initiation de fissure.
Redresseur de chaleur localisé
Le point chauffé se développe, et comme il refroidit et se contracte, il ramène le matériau déformé dans l'alignement. Cette méthode est très efficace mais nécessite une expertise profonde à exécuter sans causer de dommages supplémentaires.
La technique consiste à chauffer une petite zone du côté convexe d'une courbe ou d'une boucle. Au fur et à mesure que cette zone s'étend, elle est freinée par le matériau de refroidissement environnant. Lorsque la zone chauffée se refroidit et se contracte, elle tire la section déformée vers le plat.
Le redressement de la chaleur nécessite une grande compétence et une expérience pour fonctionner avec succès. La zone chauffée doit être suffisamment grande pour générer une force de correction suffisante mais suffisamment petite pour éviter de créer de nouvelles distorsions.
Considérations particulières liées au processus
Procédés de découpe au laser et de découpe thermique
La coupe au laser introduit une chaleur localisée qui peut provoquer une distorsion dans les matériaux à faible jauge. La largeur étroite du kerf et la source de chaleur concentrée créent des gradients thermiques abrupts qui génèrent des contraintes résiduelles. Ces contraintes peuvent provoquer la distorsion de la pièce coupée, car elle est libérée de la feuille, particulièrement pour les pièces à haut rapport d'aspect ou une rigidité structurelle minimale.
La coupe au plasma génère une zone plus grande affectée par la chaleur que la coupe au laser, ce qui peut augmenter le risque de distorsion. Cependant, la densité énergétique plus faible signifie que les gradients thermiques sont moins sévères. Le choix entre la coupe au laser et la coupe au plasma devrait tenir compte non seulement de la qualité et de la vitesse de coupe, mais aussi du potentiel de distorsion thermique dans les pièces finies.
La coupe à jet d'eau est utilisée lorsque la chaleur peut endommager des matériaux comme le cuivre ou l'aluminium, car elle n'introduise pas de contrainte thermique. Ce procédé de coupe à froid élimine entièrement la distorsion liée à la chaleur, ce qui le rend idéal pour les matériaux fins ou les applications où la précision dimensionnelle est critique.
Opérations de prêt et de formation
Les opérations de flexion introduisent des contraintes mécaniques qui peuvent interagir avec les contraintes thermiques résultant de la soudure subséquente. Le rayon de pliage, l'épaisseur du matériau et la direction du grain affectent tous la façon dont le matériau réagit à la charge mécanique et thermique combinée.
Les métaux présentent souvent le ressort arrière après flexion, si précis calculs sont essentiels pour obtenir des résultats précis. Springback doit être pris en compte dans la conception d'outillage pour atteindre les dimensions finales. La quantité de ressort arrière varie selon le type de matériau, l'épaisseur, et le rayon de courbure, nécessitant un contrôle minutieux du processus.
Chaque virage introduit des contraintes résiduelles qui affectent les opérations suivantes. La séquence de flexion devrait être optimisée pour équilibrer ces contraintes et minimiser leur impact sur la géométrie de la partie finale.
Opérations de frappe et de perçage
Le poinçonnage introduit une déformation plastique localisée et des contraintes résiduelles autour de chaque trou. Ces contraintes peuvent contribuer à la distorsion lors des opérations de soudage subséquentes. L'ampleur de la contrainte induite par le poinçonnage dépend des propriétés du matériau, de la taille du trou, de la distance des bords et de l'état d'outillage.
Optimisez la conception pour réduire les trous perforés, le laminage, le rivetage, la flexion et le lissage. Chaque opération de formage ajoute une contrainte résiduelle au matériau.
L'outillage avec des surfaces lisses, des bords arrondis et des dégagements appropriés peut aider à répartir la force uniformément et empêcher les contraintes localisées qui peuvent conduire à la distorsion.
Contrôle de la qualité et méthodes d'inspection
Techniques d'inspection dimensionnelles
Pour mesurer avec précision la distorsion, il faut des méthodes et des équipements d'inspection appropriés.Pour les géométries simples, les lisses, les jauges de capteur et les indicateurs de cadrans, il faut une capacité de mesure adéquate.
L'inspection en cours de fabrication doit être effectuée à plusieurs étapes de la fabrication afin de déceler la distorsion dès que les mesures correctives sont les plus efficaces. L'inspection en cours de fabrication après soudage, mais avant l'assemblage final, permet de corriger avant que des opérations supplémentaires ne viennent aggraver le problème.
Les mesures doivent être effectuées à des endroits précis et comparées aux tolérances de dessin. Les jauges numériques de hauteur ou les machines de mesure de coordonnées fournissent des mesures plus précises et répétables que les méthodes manuelles.
Suivi des processus et documentation
La documentation sur la disposition des appareils, les emplacements des supports et l'ordre des soudures convertit les déformations de l'opérateur en des opérations contrôlées par l'usine. Les procédures normalisées assurent des résultats cohérents entre les différents opérateurs et les différents cycles de production.
Les systèmes de surveillance des processus peuvent suivre les paramètres de soudage en temps réel pour assurer la cohérence. Les équipements modernes de soudage peuvent enregistrer la tension, le courant, la vitesse de déplacement et le débit d'alimentation des fils pour chaque soudure.
Les techniques de contrôle statistique des processus (SPC) aident à identifier les tendances avant qu'elles ne se traduisent par des pièces déclassées. Le suivi des mesures de distorsion au fil du temps révèle une dérive des processus qui peut être corrigée par un entretien préventif ou un réglage des paramètres.
Premier article Inspection et validation
L'inspection du premier article est essentielle pour que les nouveaux modèles ou procédés puissent vérifier que la distorsion se situe dans des limites acceptables. La première partie de la production doit être soigneusement mesurée et comparée aux exigences de conception avant de procéder à la production complète.
La validation doit inclure non seulement l'inspection dimensionnelle, mais aussi les essais fonctionnels pour s'assurer que la pièce fonctionne comme prévu. La distorsion qui ne viole pas les tolérances dimensionnelles peut encore affecter l'ajustement, la fonction ou l'apparence.
Les essais de production avec des paramètres variables peuvent identifier la fenêtre de processus optimale qui minimise la distorsion tout en maintenant la qualité de soudure. La méthodologie de conception des expériences (DOE) fournit une approche structurée à l'optimisation des paramètres qui nécessite moins d'essais que les méthodes d'essai et d'erreur traditionnelles.
Pratiques exemplaires en matière de manutention et d'entreposage des matériaux
Techniques de stockage appropriées
Les tôles en acier inoxydable doivent toujours être entreposées à plat sur une surface de niveau. Il est essentiel d'utiliser un nombre suffisant de supports, ou de dunnage, espacés étroitement ensemble pour éviter le marquage sous leur propre poids, en particulier pour les jauges plus minces ou les grandes feuilles.
De plus, le stockage du métal dans des conditions inadéquates, telles que des zones à humidité élevée ou des fluctuations de température, peut entraîner des changements dimensionnels au fil du temps. De plus, le stockage du métal dans un environnement propre, sec et stable peut aider à maintenir sa planéité et sa stabilité dimensionnelle jusqu'à ce qu'il soit utilisé dans le processus de fabrication.
Pour supporter un cambre positif ou négatif, posez le produit sur l'axe fort et le support avec le plus de blocs possible. L'espacement du support doit être basé sur l'épaisseur du matériau et la taille de la feuille pour éviter toute déviation entre les supports.
Procédures de manipulation des matériaux
Lorsque vous déplacez des feuilles, ne les faites jamais glisser à travers un plancher ou l'autre, car cela peut causer des rayures et induire du stress. Utilisez un équipement de levage approprié, comme des lève-vides ou des chariots élévateurs à fourches larges, pour fournir un large support et empêcher le pliage ou la flexion.
Manipulation des composants en tôle avec soin, en utilisant un équipement de levage lorsque nécessaire, et en évitant les mouvements bruts ou soudains peut aider à prévenir les dommages et les distorsions.
Les matériaux de jauge doivent être manipulés avec soin, entreposés à plat et soutenus à plusieurs endroits pour éviter l'élagage. Les procédures de manutention des matériaux doivent être documentées et une formation doit être dispensée à tout le personnel qui manipule les tôles afin de garantir des pratiques cohérentes qui réduisent le risque de distorsion.
Contrôle environnemental
Les fluctuations de température dans la zone de stockage peuvent entraîner des changements dimensionnels par expansion et contraction thermiques. Bien que ces changements soient généralement faibles, ils peuvent s'accumuler au fil du temps ou affecter des composants de précision.
La lutte contre l'humidité empêche la corrosion qui peut affecter les propriétés des matériaux et leur finition. L'humidité peut également affecter la stabilité de certains matériaux, en particulier ceux qui ont des revêtements protecteurs.
Les matériaux introduits dans le contenant à froid ou dans les conditions extérieures devraient être autorisés à atteindre la température ambiante pour éviter la condensation et les effets thermiques pendant le traitement.
Applications et défis particuliers à l'industrie
Automobile et transports
La fabrication de tôles d'automobile exige des tolérances extrêmement strictes pour l'ajustement et la finition. Les panneaux de carrosserie doivent maintenir des contours précis pour l'attrait esthétique et la performance aérodynamique. Même une distorsion mineure peut créer des irrégularités visibles de surface ou des problèmes d'assemblage.
Les aciers à haute résistance (AHSS) avancés utilisés dans les structures modernes des véhicules présentent des défis uniques. Ces matériaux ont des résistances de rendement plus élevées qui résistent à la distorsion mais aussi à des niveaux de résistance résiduelle et de ressort plus élevés.
Les boîtiers électriques de batterie de véhicules nécessitent des joints hermétiques et un contrôle de dimension précis. La construction en aluminium est courante pour la réduction du poids, mais le coefficient de conductivité thermique et d'expansion élevé de l'aluminium rendent difficile le contrôle de distorsion.
Applications aérospatiales
Les tolérances de distorsion sont extrêmement strictes et les propriétés des matériaux doivent être maintenues pendant toute la fabrication. L'apport thermique pendant le soudage est soigneusement contrôlé et documenté pour s'assurer que les propriétés des matériaux restent conformes aux spécifications.
Les alliages de titane et de nickel couramment utilisés dans les applications aérospatiales ont une mauvaise conductivité thermique, qui concentre la chaleur dans la zone de soudure et augmente le risque de distorsion. Ces matériaux travaillent aussi facilement, rendant le redressement mécanique difficile ou impossible.
Les composants aérospatials sont souvent dotés de géométries complexes avec des sections minces et des détails complexes. Ces conceptions sont intrinsèquement sensibles à la distorsion et nécessitent des séquences de fixation et de soudage sophistiquées. L'analyse des éléments Finite est couramment utilisée pour prédire la distorsion et optimiser les processus de fabrication avant le début de la production.
CVC et travaux manuels
La fabrication de gaines CVC comprend de grands assemblages de tôle à jauge fine où la distorsion peut affecter les performances d'installation et d'étanchéité. L'acier galvanisé est couramment utilisé, ce qui présente des défis supplémentaires en raison de la dégradation du revêtement en zinc aux températures de soudage.
Les sections de gaines rectangulaires sont particulièrement sujettes à la distorsion en raison de leur faible rigidité torsionnelle. Des supports temporaires ou internes peuvent être nécessaires pendant la fabrication pour maintenir la précision dimensionnelle.
Le conduit en acier inoxydable pour les environnements corrosifs nécessite une attention particulière au contrôle de la distorsion. La mauvaise conductivité thermique du matériau concentre la chaleur et augmente la tendance de distorsion.
Applications architecturales et structurelles
La déformation visible est inacceptable dans les applications architecturales, nécessitant une attention particulière à la technique de soudage et de finition. L'acier inoxydable et l'acier de préhension sont des matériaux communs qui présentent chacun des défis de distorsion uniques.
Les grands panneaux architecturaux peuvent s'étendre sur plusieurs mètres avec un support structural minimal. Ces composants sont très sensibles à la distorsion et nécessitent une grande réparation pendant la fabrication.
Les finitions décoratives telles que les surfaces brossées ou polies peuvent mettre en évidence même des distorsions mineures. Les irrégularités de surface qui pourraient être acceptables dans les applications industrielles deviennent des défauts visibles dans les travaux architecturaux.
Technologies émergentes et développements futurs
Soudage robotique et automatisation
Les systèmes automatisés de soudage (Robotic MIG, TIG, laser) augmentent le débit et réduisent la variabilité de l'opérateur. Considérez l'automatisation lorsque : ... Les systèmes avancés peuvent comprendre des capteurs d'arc en temps réel, le suivi des coutures et le contrôle de qualité intégré.
Les systèmes de commande adaptative peuvent ajuster les paramètres de soudage en temps réel en fonction de la rétroaction du capteur. Ces systèmes détectent les variations dans l'aménagement des joints, l'épaisseur du matériau ou les conditions thermiques et compensent automatiquement pour maintenir des conditions de soudage optimales.
Les robots collaboratifs (cobots) combinent la cohérence de l'automatisation et la flexibilité du soudage manuel. Ces systèmes peuvent gérer des tâches de soudage répétitives tout en permettant aux opérateurs humains de gérer la fixation, l'inspection et la prise de décision complexe.
Simulation et modélisation prédictive
La mécanique de soudage par ordinateur (MFC) utilise l'analyse des éléments finis pour prédire la distorsion avant le début de la fabrication. Ces simulations tiennent compte de l'historique thermique, des propriétés des matériaux, des conditions de retenue et de la séquence de soudage pour prévoir la géométrie finale de la partie.
Des algorithmes d'apprentissage automatique sont en cours de développement pour prédire la distorsion à partir de données historiques provenant de pièces similaires. Ces systèmes tirent des enseignements de l'expérience de production passée pour recommander des processus optimaux pour de nouveaux modèles.
La technologie numérique à double génération crée des représentations virtuelles de procédés de fabrication qui peuvent être utilisés pour la formation, le développement de processus et le dépannage. Les opérateurs peuvent expérimenter différentes approches dans l'environnement virtuel avant de s'engager dans la production physique, réduisant les essais et les déchets matériels.
Matériaux et procédés avancés
Le soudage par friction (FSW) est un procédé de jointage à l'état solide qui produit une distorsion minimale par rapport au soudage par fusion. Le procédé fonctionne en dessous du point de fusion, éliminant ainsi de nombreux effets thermiques qui causent le déformage.
Le soudage laser avec oscillation des faisceaux permet de mieux contrôler la distribution de la chaleur. Le faisceau oscillant diffuse la chaleur sur une zone plus large, réduisant les gradients thermiques et les distorsions associées. Cette technologie devient plus accessible à mesure que les systèmes laser deviennent plus abordables et plus faciles à utiliser.
Les procédés de soudage hybride combinent plusieurs sources d'énergie pour optimiser l'entrée et la pénétration de la chaleur. Par exemple, le soudage hybride laser-arc utilise un laser pour la pénétration profonde avec un arc pour la capacité de pont d'écart.
Analyse coûts-avantages de la prévention des distortions
Coûts directs de la guerre
Le coût de la déformation matérielle est plus que cosmétique. Les pièces déchirées peuvent conduire à des problèmes d'ajustement, faiblesse structurelle, et retards en aval de la production. Pire, de nombreux signes de déformation ne sont pas visibles avant qu'il soit trop tard – après l'assemblage, quand les corrections deviennent coûteuses.
Les pièces qui dépassent les limites de tolérance doivent être mises au rebut ou soumises à des opérations de redressement coûteuses. La retravail consomme des heures de travail, du temps d'équipement et souvent des matériaux supplémentaires. Dans la production en grand volume, même de faibles taux de ferraille peuvent entraîner des pertes financières importantes.
Les problèmes d'assemblage causés par les composants déformés créent des coûts de cascade tout au long de la production. Les pièces désalignées nécessitent un temps d'ajustement supplémentaire, peuvent nécessiter des modifications pour obtenir un ajustement approprié et peuvent compromettre la qualité de l'assemblage final.
Investissements dans la prévention
Les installations bien conçues paient rapidement pour elles-mêmes dans des environnements de production où les mêmes pièces sont fabriquées à plusieurs reprises. L'investissement dans les outils appropriés doit être évalué en fonction du coût des problèmes liés aux distorsions.
Les investissements initiaux dans le développement des procédés de soudage, y compris l'optimisation des paramètres et la planification des séquences, empêchent les problèmes coûteux pendant la production. La documentation des procédures éprouvées assure des résultats cohérents entre les opérateurs et les équipes.
La formation et le développement des compétences améliorent la capacité de l'opérateur à reconnaître et à prévenir les distorsions. Les soudeurs qualifiés comprennent comment leurs actions affectent les distorsions et peuvent effectuer des ajustements en temps réel pour maintenir la qualité.
Qualité et réputation à long terme
La satisfaction du client dépend de la livraison de pièces qui répondent aux spécifications de façon uniforme. Les problèmes de distorsion qui atteignent la réputation du client et peuvent entraîner une perte d'affaires.
Les réclamations de garantie et les défaillances de terrain liées à la distorsion créent des coûts permanents et une exposition à la responsabilité. Les pièces qui semblent acceptables initialement peuvent échouer prématurément si les contraintes résiduelles résultant de la distorsion contribuent à la fatigue ou au craquage de corrosion par contrainte.
Les fabricants qui maîtrisent le contrôle des distorsions peuvent accepter un travail plus difficile, commander des prix élevés et établir des relations client solides basées sur la fiabilité et la qualité.
Stratégies pratiques de mise en œuvre
Élaboration de procédures opérationnelles normalisées
Les procédures normalisées garantissent des résultats uniformes, quel que soit l'exploitant qui effectue le travail. Les PNE devraient documenter tous les aspects critiques du processus de fabrication, y compris la manutention des matériaux, la configuration des dispositifs de fixation, les paramètres de soudage, la séquence et les exigences d'inspection.
Les instructions de travail visuelles avec des photographies ou des diagrammes aident les opérateurs à comprendre les techniques appropriées. Les configurations complexes de fixation ou les séquences de soudage sont plus faciles à communiquer visuellement que par le seul biais de descriptions de texte.
La validation de la procédure par des essais de production confirme que les processus documentés produisent des résultats acceptables. Les nouvelles procédures ou les procédures révisées devraient être testées en profondeur avant leur mise en oeuvre complète afin de cerner les problèmes qui nécessitent une correction.
Programmes d'amélioration continue
L'examen régulier des problèmes liés aux distorsions permet de déterminer les possibilités d'amélioration. Le suivi des données sur les déchets et les retravaillages révèle des modèles qui indiquent des problèmes de processus ou des domaines où une formation supplémentaire est nécessaire.
Les travailleurs de première ligne ont souvent des idées pour améliorer les processus en fonction de leur expérience quotidienne. Créer des canaux pour les opérateurs afin de partager des observations et des suggestions tire parti de ces connaissances et engage les travailleurs dans l'amélioration de la qualité.
L'analyse comparative des meilleures pratiques industrielles permet d'identifier les possibilités d'adopter des techniques éprouvées d'autres fabricants ou industries. Les associations professionnelles, les conférences techniques et les publications industrielles fournissent des informations sur les nouvelles technologies et les méthodes de contrôle des distorsions.
Renforcement des capacités organisationnelles
La collaboration interfonctionnelle entre la conception, l'ingénierie et la production permet de s'assurer que les considérations de distorsion sont prises en compte tout au long du développement du produit. L'implication précoce de l'expertise en fabrication dans les examens de conception empêche les problèmes qui seraient difficiles ou coûteux à résoudre pendant la production.
La documentation des leçons tirées des projets antérieurs empêche de répéter des erreurs et accélère la résolution de problèmes pour de nouveaux défis. Les bases de connaissances numériques rendent l'information accessible à tous les employés et préservent les connaissances institutionnelles à mesure que les travailleurs expérimentés prennent leur retraite.
La planification de la relève permet de transférer les compétences et les connaissances essentielles à la prochaine génération de fabricants. L'association de travailleurs expérimentés avec de nouveaux employés facilite le transfert des connaissances par le mentorat et la formation pratique.
Conclusion : Maîtriser le contrôle de distorsion pour les résultats de fabrication supérieurs
La fabrication de tôles de construction et la distorsion de la tôle représentent des défis complexes qui exigent une compréhension globale et des approches systématiques pour contrôler efficacement la fabrication.
La réussite repose sur une combinaison de compréhension des causes sous-jacentes du stress, la mise en œuvre de techniques de fabrication et de soudage méticuleuses, la bonne manipulation et le stockage, et, surtout, la sélection de matériaux stables de haute qualité dès le départ.
La physique de l'expansion et de la contraction thermiques, de la formation de contraintes résiduelles et des variations de propriétés matérielles crée des schémas de distorsion prévisibles qui peuvent être gérés par une technique appropriée.
En comprenant les causes de la distorsion, en choisissant le bon matériau et l'épaisseur, en contrôlant la chaleur et la température, en réduisant au minimum les contraintes et les contraintes, et en appliquant des pratiques de manutention et de stockage appropriées, les fabricants peuvent prévenir la distorsion et assurer la qualité et l'intégrité de leurs composants en tôle.
Les investissements dans la réparation, l'outillage et le développement des procédés sont bénéfiques en réduisant la ferraille, en améliorant la qualité et en améliorant la satisfaction de la clientèle. Bien que ces investissements nécessitent des ressources initiales, ils offrent des avantages concurrentiels à long terme et des économies de coûts qui dépassent de loin les dépenses initiales.
Les technologies émergentes, notamment la soudure robotique, la simulation prédictive et les processus de jointure avancés, offrent de nouvelles capacités de contrôle des distorsions. Les fabricants qui restent à l'affût de ces développements et les adaptent à leurs applications spécifiques conserveront des avantages concurrentiels sur des marchés de plus en plus exigeants.
L'amélioration continue par la collecte systématique de données, l'analyse et le perfectionnement des processus permet aux organisations d'améliorer progressivement leurs capacités de contrôle des distorsions.
Pour plus d'information sur les techniques de fabrication de métaux de précision, visitez la American Welding Society pour obtenir des ressources techniques et des possibilités de formation. La Société des ingénieurs de fabrication fournit des renseignements supplémentaires sur les technologies de fabrication avancées et les meilleures pratiques. Fabricators & Manufacturers Association offre des conseils et des possibilités de réseautage spécifiques à l'industrie pour les fabricants de tôles.